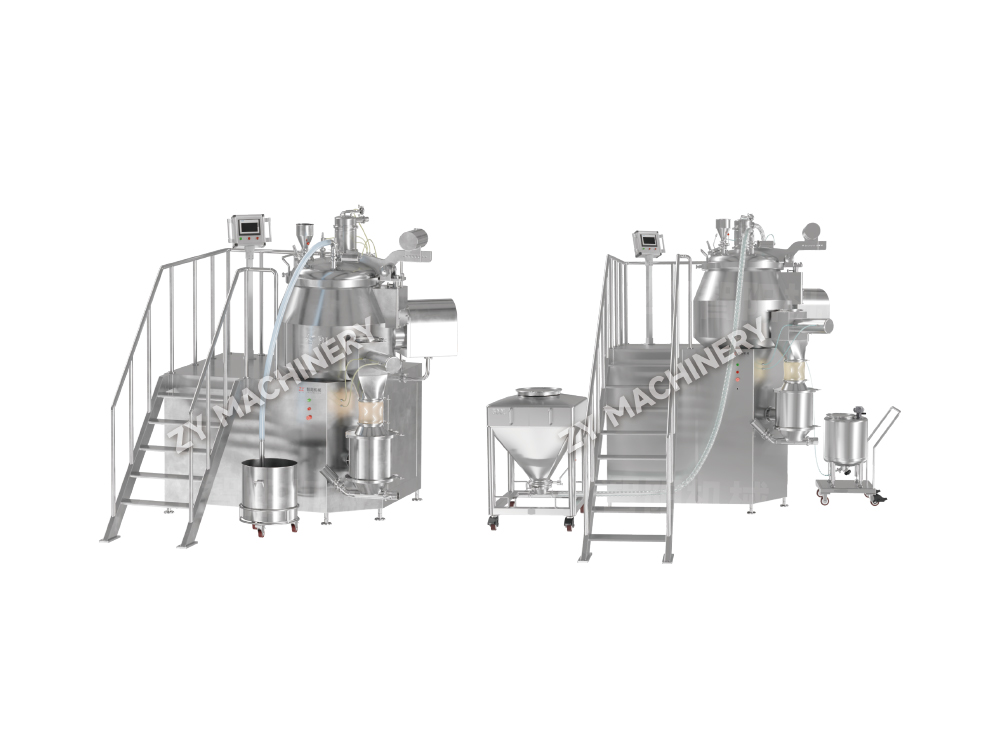
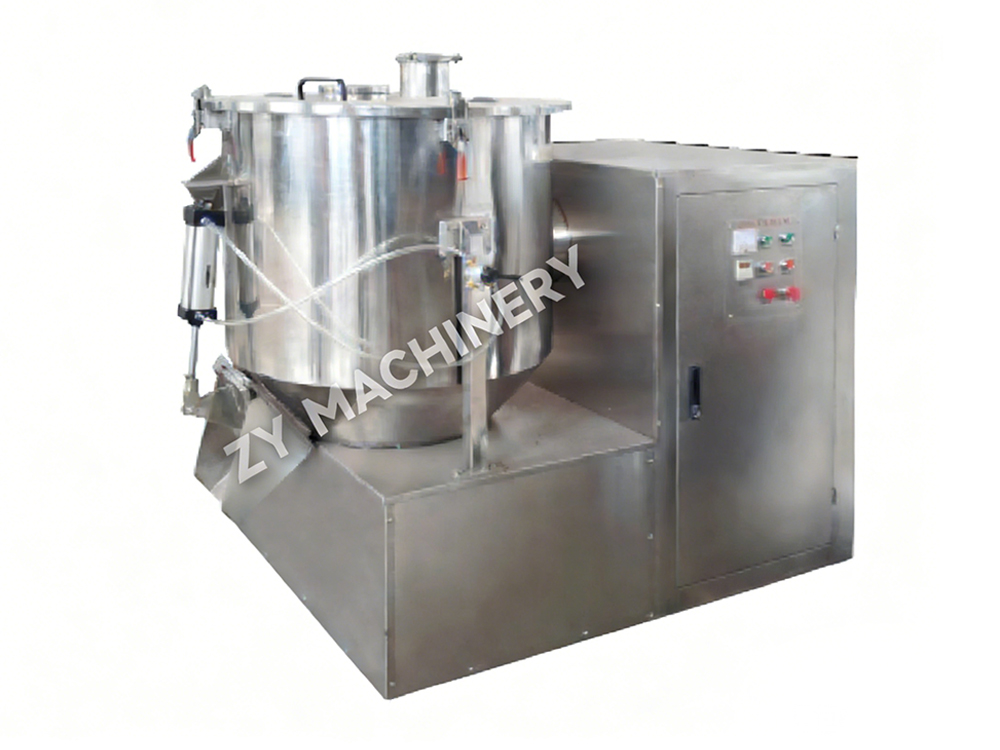
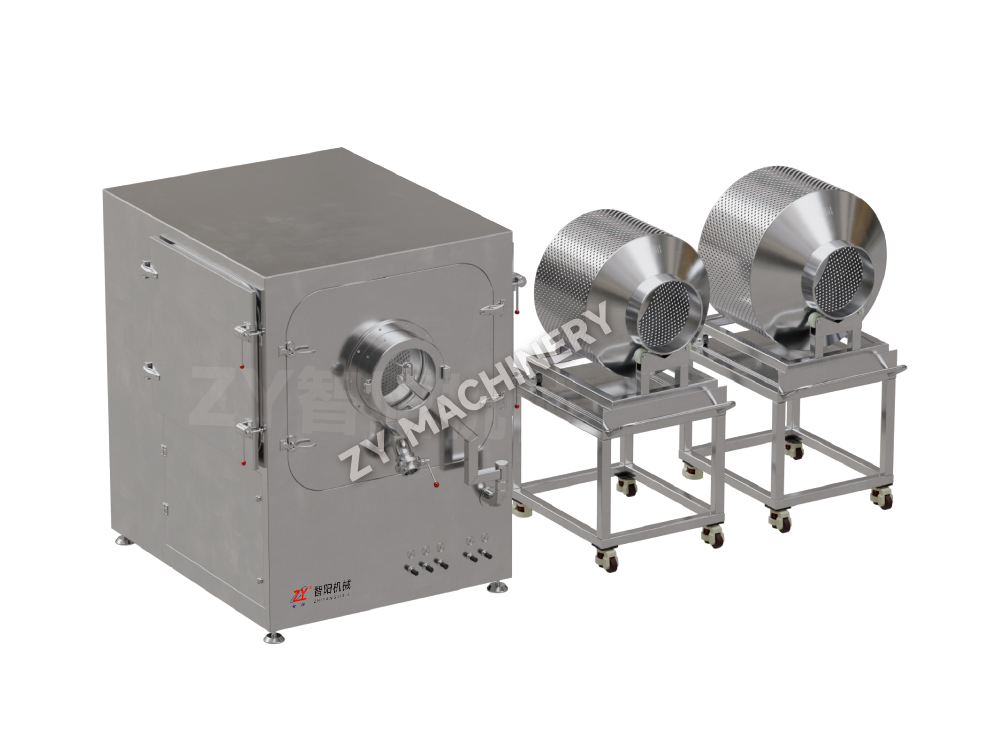
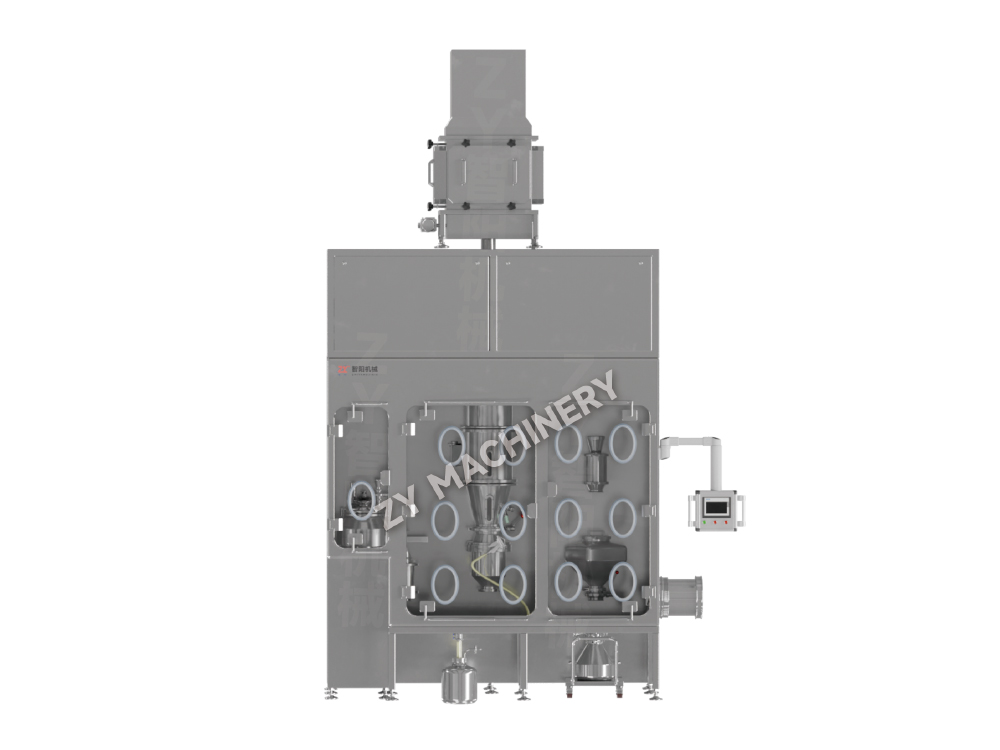
GHL High Speed Mixing Granulator
Ang GHL High-Speed Mixing and Granulation Machine ay isang napakahusay.....

Ang tunay na kakayahan ng high-speed mixing equipment ay tinukoy hindi sa pamamagitan ng motor horsepower lamang, ngunit sa pamamagitan ng bilis ng tip at bilis ng paggugupit nabuo sa ulo ng paghahalo. Isang high-speed disperser na tumatakbo sa isang tip na bilis ng 4,000–6,000 ft/min ay maaaring bawasan ang mga particle agglomerates sa isang pigment dispersion mula 50 µm hanggang sa mas mababa sa 10 µm sa loob ng wala pang 15 minuto—isang gawain na aabutin ng isang karaniwang low-speed na oras ng mixer upang magawa. Ang kapansin-pansing pagbawas sa oras ng pagpoproseso, kasama ng napakahusay na kalidad ng pagpapakalat, ang pangunahing dahilan kung bakit nangingibabaw ang mga sistemang ito sa mga industriya mula sa mga coatings hanggang sa mga parmasyutiko.
High-speed na kagamitan sa paghahalo sumasaklaw sa isang pamilya ng mga makina na idinisenyo upang magbigay ng matinding mekanikal na enerhiya sa isang likido o pulbos na timpla. Hindi tulad ng banayad na paghahalo, ang mga tool na ito ay umaasa sa mga high-velocity na impeller, rotor, o blades upang lumikha ng malakas na gupit, turbulence, at cavitation. Ang resulta ay mabilis na basa ng mga pulbos, deagglomeration ng mga particle, emulsification ng hindi mapaghalo na mga likido, at pare-parehong suspensyon ng solids. Ang direktang konklusyon ay malinaw: ang pagpili ng high-speed mixer ay nangangailangan ng pagtutugma ng kinakailangang shear intensity at flow pattern sa partikular na layunin sa pagpoproseso, hindi lamang sa pagpili ng pinakamabilis na motor.
Ang bilis ng tip—ang linear velocity sa panlabas na gilid ng mixing blade—ay ang nag-iisang pinaka-kritikal na variable. Para sa isang saw-tooth disperser blade, bawat 1,000 ft/min ay tumataas ang bilis ng tip dinodoble ang shear stress kumikilos sa mga agglomerates. Ang mga pagsubok sa field sa pagmamanupaktura ng tinta ay nagpapakita na ang pagtaas ng bilis ng tip mula 3,200 ft/min hanggang 5,000 ft/min ay nagpapababa ng oras ng paggiling sa isang three-roll mill mula sa tatlong pass hanggang sa isang pass, dahil malapit na sa target ang kalidad ng pre-dispersion. Ang shear rate, na sinusukat sa inverse seconds (s⁻¹), ay binibilang ang velocity gradient sa loob ng fluid. Isang karaniwang high-speed disperser ang bumubuo 10,000–50,000 s⁻¹ , habang ang high-shear rotor/stator mixer ay maaaring lumampas 100,000 s⁻¹ . Ang pagtalon na ito ay nagbibigay-daan sa pagbabawas ng laki ng droplet mula 10 µm pababa hanggang 0.5 µm sa mga emulsion, na direktang nagpapahusay sa katatagan ng produkto at buhay ng istante.
| Uri ng Mixer | Saklaw ng Bilis ng Tip (ft/min) | Karaniwang Shear Rate (s⁻¹) | Pangunahing Pag-andar |
|---|---|---|---|
| Saw-tooth Disperser | 3,500 – 5,500 | 10,000 – 50,000 | Pigment/agglomerate dispersion |
| Rotor/Stator (batch) | 3,000 – 10,000 | 40,000 – 120,000 | Emulsification, submicron deagglomeration |
| Inline High‑Shear Mixer | 4,500 – 11,000 | 60,000 – 200,000 | Patuloy na pinong emulsyon, basang paggiling |
| High-Speed Agitator | 1,500 – 3,000 | 2,000 – 10,000 | Paghalo ng likido, paglipat ng init |
Habang ang bilis ng tip ay nagdidikta ng paggugupit, ang kapangyarihan bawat yunit ng dami (P/V) tinutukoy kung gaano pare-parehong inihahatid ang paggugupit na iyon. Ipinapakita ng data ng laboratoryo na para sa carbon black dispersion sa tubig, ang pagkamit ng Hegman gauge reading na 7 ay nangangailangan ng P/V na hindi bababa sa 0.3 hp/gal kapag gumagamit ng saw-tooth blade; mas mababa sa 0.15 hp/gal, ang mga undispersed agglomerates ay nananatili anuman ang pinahabang oras ng paghahalo. Nakakamit ito ng high-speed na kagamitan sa pamamagitan ng pag-concentrate ng mekanikal na enerhiya sa isang maliit na high-shear zone at pagkatapos ay umaasa sa bulk flow upang i-recirculate ang buong batch sa zone na iyon.
Ang pattern ng daloy ay pare-parehong mahalaga. Ang isang radial-flow disperser ay nagtutulak ng materyal palabas sa pader ng sisidlan, na lumilikha ng malakas na turnover mula sa itaas hanggang sa ibaba. Kapag ang ratio ng batch diameter sa blade diameter ay pinananatili sa pagitan 2.8:1 at 3.5:1 , isang solong vortex form na kumukuha ng pulbos mula sa ibabaw nang walang labis na air entrainment. Ang isang axial-flow high-speed impeller, sa kabilang banda, ay mas angkop para sa mga materyal na sensitibo sa init dahil ito ay gumagalaw nang patayo sa kahabaan ng axis ng sisidlan na may mas mababang lokal na paggugupit, na binabawasan ang pagtaas ng temperatura habang nagbibigay pa rin ng mabilis na homogeneity. Sa isang fermentation broth application, ang paglipat mula sa isang radial patungo sa isang axial high-speed mixer ay nagbawas ng average na pagtaas ng temperatura ng 4°C sa magkatulad na pag-input ng kapangyarihan, pinapanatili ang aktibidad ng enzyme.
Kapag ang isang kumbensyonal na disperser ay hindi makapaghatid ng kinakailangang pagbawas sa laki ng butil, kinakailangan ang isang rotor/stator assembly. Pinipilit ng mga device na ito ang produkto sa isang tumpak na puwang—karaniwan 0.1 mm hanggang 0.5 mm —sa pagitan ng isang high-speed rotor at isang nakatigil na stator. Sa 3,600 rpm, ang isang puwang na 0.3 mm ay bumubuo ng mga rate ng paggugupit sa itaas 180,000 s⁻¹ , na may kakayahang basagin ang mga patak ng langis sa isang cosmetic cream sa isang D90 na 1 µm sa isang solong pass. Ang mga multi-stage na rotor/stator na disenyo, na nagsasalansan ng dalawa o tatlong concentric ring na may unti-unting mas pinong mga puwang, ay maaaring makamit Ang mga halaga ng D50 ay mas mababa sa 0.2 µm sa mga silicone emulsion nang hindi gumagamit ng high-pressure homogenizers.
Ang pagpili sa pagitan ng batch at inline na configuration ay depende sa volume at lagkit. Ang mga inline na unit ay nangunguna kapag ang pagpoproseso ng mga volume ay lumampas sa 500 gallons dahil tinitiyak ng mga ito bawat fluid element ay nakakaranas ng parehong high-shear history , inaalis ang mga dead zone. Isang kongkretong halimbawa: ang tuluy-tuloy na inline rotor/stator mixer na nagpoproseso ng 80 gal/min ng isang drilling fluid additive ay nagtaas ng yield point ng 22% kumpara sa isang batch disperser ng magkaparehong power rating, dahil sa pag-aalis ng bypassing sa tangke.
Ang isang praktikal na proseso ng pagpili ay nagsisimula sa panghuling kinakailangan sa pagpapakalat, hindi ang panghalo. Ang sumusunod na hierarchy ng mga tanong, na nakuha mula sa karanasan sa field engineering, ay pumipigil sa labis na laki at kulang sa pagganap.
Ang data mula sa pigment dispersion scale-up ay naglalarawan ng balangkas: isang 50-gallon na lab disperser sa 5,000 ft/min ay gumawa ng 7.5 Hegman grind sa loob ng 20 minuto. Upang gayahin ang kalidad na iyon sa isang 500‑gallon production vessel, pinananatili ng mga inhinyero ang parehong bilis ng tip at pareho blade-to-tank diameter ratio na 0.33 , habang inaayos ang lakas-kabayo upang panatilihing pare-pareho ang P/V sa 0.35 hp/gal. Natugunan ng unang batch ng produksyon ang pagtutukoy sa loob ng 18 minuto, na nagpapatunay na ang geometric na pagkakapareho at pare-parehong kapangyarihan sa bawat volume ay ang pinaka-maaasahang mga parameter ng scale-up.
Karaniwang maling kuru-kuro na ang pagpapatakbo ng high-speed mixer sa maximum RPM ay palaging nagbubunga ng pinakamahusay na resulta. Sa pagmamanupaktura ng malagkit, ang sobrang bilis ng tip ay maaaring maggugupit ng isang polymer solution hanggang sa punto kung saan huminto ang dispersive mixing at nag-overheat ang timpla . Ang mga operator ay maaaring gumamit ng isang simpleng power-time curve upang matukoy ang pinakamainam na endpoint: kapag ang power draw level off sa loob ng 2-3 minuto, ang dispersion ay umabot na sa equilibrium na particle size distribution nito, at ang karagdagang paghahalo ay hindi na magbibigay ng karagdagang benepisyo. Sa isang epoxy pre-mix system, huminto sa talampas na ito sa halip na magpatakbo ng dagdag na 15 minutong matitipid 18% sa elektrikal na enerhiya at inalis ang pangangailangan para sa aktibong paglamig.
Ang blade geometry ay direktang nakakaimpluwensya rin sa kahusayan. Lumilikha ang isang dispersion blade na may alternating radial at angled na ngipin macro-cavitation pockets na marahas na bumagsak, na naghahatid ng matinding lokal na paggugupit nang hindi nangangailangan ng mas mataas na bilis ng motor. Ang mga pagsubok na naghahambing ng karaniwang saw-tooth blade sa isang cavitation-enhanced na disenyo sa magkaparehong RPM ay nagpakita ng isang 30% pagbawas sa oras ng paghahalo upang maabot ang isang Hegman gauge reading na 7 para sa isang titanium dioxide dispersion. Bukod pa rito, ang pag-mount ng blade sa-gitna sa tangke—kadalasan sa layong 1/3 ng radius ng tangke mula sa dingding—ay nakakaabala sa pag-ikot at pinatataas ang dalas ng high-intensity na banggaan sa pagitan ng mga agglomerates at dulo ng blade.
Ang matinding mekanikal na enerhiya na ginagawang epektibo ang high-speed mixing ay nagpapabilis din ng pagkasira. Ang pagsusuot ng saw-tooth blade na 1–2 mm sa gilid ng ngipin ay maaaring makabawas sa bilis ng dulo ng hanggang 8% at nangangailangan ng pagtaas ng RPM upang mabayaran, na nagpapataas naman ng pagkonsumo ng kuryente. Ang isang preventive schedule na pumapalit sa dispersion blades pagkatapos ng bawat 800–1,200 na oras ng pagpapatakbo, o kapag ang lapad ng ngipin ay bumaba ng 15%, ay nagpapanatili ng pare-parehong batch-to-batch na kalidad. Ang mga unit ng rotor/stator ay nangangailangan ng inspeksyon ng agwat tuwing 300 oras para sa mga nakasasakit na pormulasyon; ang pagtaas ng gap mula 0.3 mm hanggang 0.5 mm ay maaaring ilipat ang emulsion droplet D50 mula 0.8 µm hanggang 1.5 µm.
Ang pag-scale-up mula sa pilot hanggang sa produksyon ay patuloy na sumusunod sa panuntunan ng pantay na bilis ng tip at pantay na bilang ng mga pass sa high‑shear zone . Para sa isang inline na rotor/stator, nangangahulugan iyon ng pagpapanatili ng parehong diameter ng rotor-to-slot width ratio at ang parehong oras ng paninirahan, na kadalasang nangangailangan ng mga loop ng recirculation ng daloy. Ang dokumentadong tagumpay sa isang cosmetic cream transfer ay nagpakita na ang pagtutugma ng bilis ng tip sa 8,000 ft/min at pag-recirculate ng batch ng anim na beses sa pamamagitan ng inline na unit sa isang 2,000-liter scale ay kinopya ang droplet size distribution ng isang 50-liter pilot batch sa loob ±5% sa D90. Ang diskarteng ito na nakasentro sa proseso, na pinagbabatayan sa masusukat na mga parameter ng paggugupit at daloy, ang nagpapabago ng high-speed mixing equipment mula sa isang brute-force tool tungo sa isang precision manufacturing asset.
Gustong manatiling napapanahon?
Makipag-ugnayan sa amin sa pamamagitan ng email address sa ibaba.
Huwag mag-alala tungkol sa spam. Kinasusuklaman din namin ito!
Mobile Client
Video Account
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
Email:zy@zy-drying.com
WeChat ID
Copyright 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Lahat ng Karapatan ay Nakalaan  Tagagawa ng Oral Solid Dosage Equipment