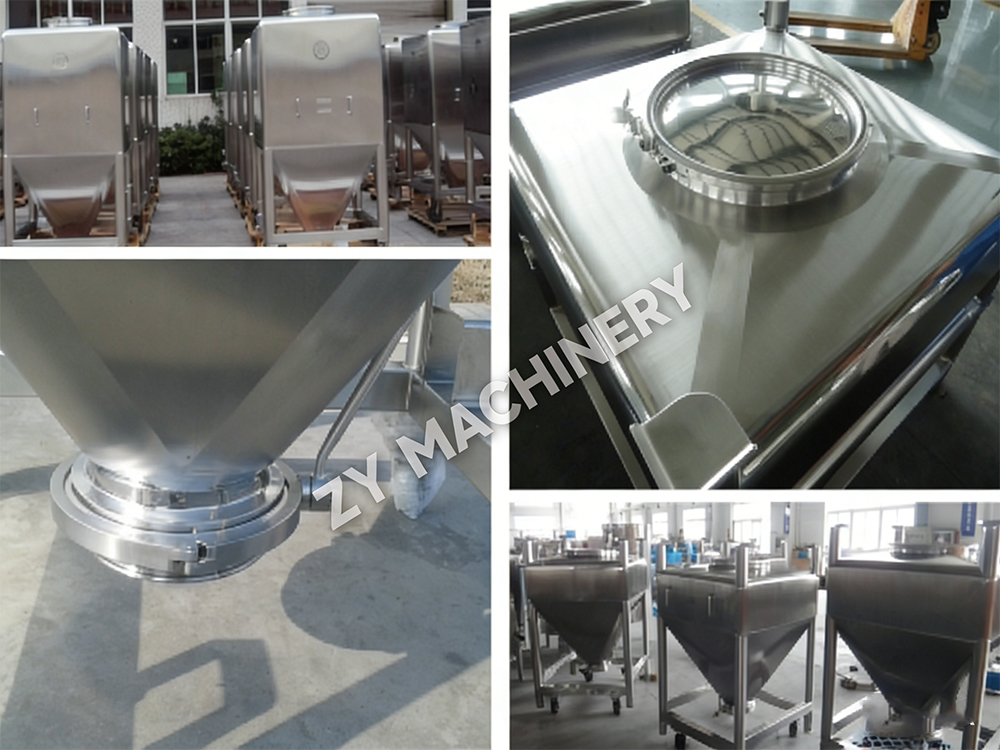

HZD Awtomatikong Lifting Bin Mixer
Ang HZD Automatic Lifting Bin Mixer ay idinisenyo upang isagawa ang laha.....

Sa isang tipikal na oral solid dose, ang aktibong pharmaceutical ingredient (API) ay maaaring bumubuo ng mas mababa sa 2% ng kabuuang timbang ng tablet. Ngunit ang bawat solong dosis ay dapat maglaman ng eksaktong parehong halaga. Ang operasyon ng unit na ginagawang posible ito — at direktang nakakaapekto sa kaligtasan ng pasyente — ay ang paghahalo ng parmasyutiko. Ang isang sub-potent o super-potent na tablet ay maaaring humantong sa therapeutic failure o toxicity. Ang pagkamit ng isang homogenous na timpla ay hindi lamang isang kinakailangan sa proseso; ito ay isang mandato ng regulasyon na ipinapatupad ng mga pamantayan ng pagkakapareho ng cGMP at USP <905>.
Mabilis na tumataas ang hamon. Dahil naiiba ang mga pulbos sa laki, density, hugis, at enerhiya sa ibabaw, natural silang naghihiwalay. Dapat malampasan ng hakbang ng paghahalo ang lahat ng puwersang ito upang maipamahagi ang API nang pantay-pantay sa kabuuan ng bulto ng excipient. Nangangailangan iyon ng higit pa sa isang umiikot na sisidlan. Nangangailangan ito ng pag-unawa sa mga mekanismo ng paghahalo, pag-uugali ng pulbos, disenyo ng kagamitan, at mga prinsipyo ng scale-up. Pinaghiwa-hiwalay ng mga sumusunod na seksyon ang bawat layer, na nagbibigay sa iyo ng praktikal na balangkas upang magdisenyo at mag-troubleshoot ng mga proseso ng paghahalo ng parmasyutiko.
Ang paghahalo ng parmasyutiko ay isang operasyon ng yunit na tinatrato ang dalawa o higit pang mga naunang pinaghihiwalay na bahagi hanggang ang bawat particle ng isang bahagi ay malapit na nadikit sa mga particle ng iba pang bahagi. Sa mga solidong form ng dosis, ang pangunahing layunin ay lumikha ng isang random, pare-parehong timpla na ginagarantiyahan ang pagkakapareho ng dosis. Ang operasyon ay maaari ding magdulot ng pisikal na pagbabago — gaya ng patong ng mga particle ng carrier — o upang magsulong ng solid-state na reaksyon. Anuman ang mekanismo, ang dulong punto ay palaging isang timpla kung saan ang konsentrasyon ng API sa anumang sampling point ay lumilihis nang hindi hihigit sa isang katanggap-tanggap na hanay mula sa target.
Ang kahalagahan ng paghahalo ay lumalampas sa frame ng feed ng tablet press. Ang isang nabigong timpla ay maaaring makabuo ng isang buong batch ng mga tablet na wala sa detalye, na humahantong sa mga magastos na pag-recall ng produkto, mga aksyong pang-regulasyon, at — higit sa lahat — panganib sa pasyente. Kapag bumaba ang paglo-load ng API sa 1-2% ng kabuuang timbang ng formula, kahit na ang bahagyang inhomogeneity ay maaaring magdulot ng malaking relatibong error sa indibidwal na potency ng tablet. Iyon ang dahilan kung bakit sinusuri ng mga ahensya ng regulasyon ang data ng pagkakapareho ng timpla sa panahon ng pagpapatunay ng proseso at nangangailangan ng patuloy na pagsubaybay sa pamamagitan ng mga in-process na kontrol. Ang paghahalo, sa madaling salita, ay kung saan binuo ang kalidad ng produkto; mapangalagaan lamang ito ng mga downstream operations.
Ang lahat ng pharmaceutical powder blending ay maaaring ilarawan sa pamamagitan ng tatlong pangunahing mekanismo: convective, shear, at diffusive mixing. Ang bawat uri ng mixer ay nagde-deploy ng iba't ibang kumbinasyon ng mga mekanismong ito, at ang timpla ay nagbabago sa pamamagitan ng mga natatanging yugto kung saan maaaring mangibabaw ang isang mekanismo. Ang pag-alam kung kailan gumagana ang bawat mekanismo ay nagbibigay-daan sa iyong itakda nang tama ang oras at bilis ng paghahalo.
Convective na paghahalo naglilipat ng malalaking grupo ng mga particle mula sa isang rehiyon ng powder bed patungo sa isa pa — kadalasan sa pamamagitan ng umiikot na talim, sagwan, o ang pagkilos ng pag-tumbling ng isang bin. Ang macro-level redistribution na ito ay nagbibigay ng mabilis na paunang paghahalo ngunit nag-iiwan ng mas maliliit na hindi pagkakapareho. Ang kombeksyon lamang ay hindi makakamit ang panghuling homogeneity na kinakailangan para sa mga produktong parmasyutiko.
Paghahalo ng gupit lumilikha ng mga gradient ng bilis sa loob ng masa ng pulbos, kadalasan sa pamamagitan ng mga high-speed impeller o intensifier bar. Pinaghihiwa-hiwalay ng mga puwersa ng paggugupit ang mga agglomerates at pinagkakalat ang mga pinong particle ng API sa ibabaw ng excipient. Sa mga high-shear granulator, ang shear mixing ay matindi at mahalaga para sa pamamahagi ng low-dose na API bago ang granulation.
Diffusive na paghahalo nagmumula sa random na paggalaw ng mga indibidwal na particle sa isang tumbling bed, tulad ng sa loob ng V-blender o bin blender. Habang dumadaloy ang mga particle sa isa't isa, nagaganap ang micro-mixing, na inaalis ang maliliit na pagkakaiba-iba ng konsentrasyon na naiwan sa pamamagitan ng convection at shear. Ang diffusive mixing ay mabagal ngunit kailangan para maabot ang pagkakapareho ng timpla sa indibidwal na antas ng dosis.
Sa pagsasagawa, ginagamit ng matagumpay na ikot ng paghahalo ang lahat ng tatlong mekanismo: convection at shear drive sa maagang yugto ng mabilis na paghahalo, habang tinatapos ng diffusion ang trabaho, sa kondisyon na ang mga katangian ng pulbos ay hindi nagtataguyod ng paghihiwalay.
Kahit na ang pinaka-advanced na panghalo ay hindi maaaring makabawi para sa hindi kanais-nais na mga katangian ng pulbos. Direktang tinutukoy ng limang katangian ng pulbos kung gaano kadali gawin ang isang timpla at kung gaano ito katatag pagkatapos ng paghahalo. Ang pagkilala sa mga parameter na ito sa upstream ay nakakatipid ng mga oras ng pag-troubleshoot sa ibang pagkakataon.
Laki ng butil at laki ng pamamahagi. Ang isang malawak na hanay ng laki ng butil ay ang nag-iisang pinakamalaking driver ng segregation. Ang mga pinong particle ay may posibilidad na tumagos sa mga interstice at tumira sa ibaba, isang phenomenon na tinatawag na sifting segregation. Kapag ang API at excipient ay may makabuluhang magkaibang median na laki, nagiging mahirap ang pagkamit at pagpapanatili ng pare-parehong halo. Ang pagsusuri sa salaan o laser diffraction ay nagbibigay ng data ng pamamahagi na kinakailangan upang mahulaan ang gawi ng paghahalo.
Hugis ng butil. Ang mga irregular, parang karayom, o hugis-plate na mga particle ay magkakaugnay at hindi maganda ang daloy, habang ang mga spherical na particle ay malayang dumadaloy ngunit maaaring mas madaling maghiwalay ayon sa laki. Ang mikroskopya na sinamahan ng pagsusuri ng imahe ay binibilang ang mga salik ng hugis na nauugnay sa pagganap ng paghahalo.
density ng butil. Ang mga pagkakaiba sa totoong density sa pagitan ng mga bahagi ay maaaring humantong sa paghihiwalay sa ilalim ng vibration o sa panahon ng pag-tumbling. Ang mga particle na mas mataas ang density ay may posibilidad na lumubog sa ibaba, habang ang mga particle na mas mababa ang density ay tumataas sa itaas. Ang hindi pagkakatugma ng densidad ay partikular na may problema sa mga V-blender at bin blender na pinapatakbo sa mababang antas ng pagpuno.
Pagkadaloy ng pulbos. Ang isang cohesive, mahinang dumadaloy na pulbos ay lumalaban sa paggugupit at pagsasabog na kailangan para sa paghahalo. Ang anggulo ng pahinga, Carr's compressibility index, at Hausner ratio ay mga karaniwang bench test na nag-uuri ng mga pulbos mula sa libreng dumadaloy hanggang sa napaka-cohesive. Ang isang compressibility index na higit sa 25% ay nagpapahiwatig ng isang malakas na tendensya na magsama-sama at maghiwalay.
Electrostatic charge. Ang triboelectric charging sa panahon ng paghahalo ay maaaring magdulot ng mga pinong particle na dumikit sa mga pader ng sisidlan o bumuo ng mga matigas na bukol. Ang high-shear mixing at low-humidity na kapaligiran ay nagpapalala ng pagtaas ng singil. Ang pag-ground sa kagamitan at pagkontrol sa ambient humidity ay mga first-line mitigation measures; Ang mga ionizing bar ay nagbibigay ng karagdagang kontrol sa mga malalang kaso.
Naglalagay ang mga manufacturer ng parmasyutiko ng malawak na hanay ng mga disenyo ng mixer, bawat isa ay may katangiang timpla ng convection, shear, at diffusion. Ang talahanayan sa ibaba ay nagbubuod ng walong karaniwang ginagamit na uri ng mixer kasama ng kanilang dominanteng mekanismo, karaniwang hanay ng laki ng batch, at pangunahing kaangkupan para sa iba't ibang pag-load ng API. Itinatampok ng mga column kung saan mahusay ang bawat disenyo at kung saan ang mga likas na limitasyon nito ay nangangailangan ng mga pagsasaayos sa proseso. Ang pangalawang decision matrix ay direktang nagmamapa ng konsentrasyon ng API sa mga inirerekomendang uri ng mixer, na nagbibigay sa iyo ng mabilis na filter ng pagpili.
| Uri ng Mixer | Dominant na Mekanismo | Karaniwang Laki ng Batch | Pinakamahusay para sa Nilalaman ng API | Mga kalamangan | Mga Limitasyon |
|---|---|---|---|---|---|
| High-Shear Mixer/Granulator | Paggugupit at Kombeksyon | 5–600 kg | <1%, 1–5% | Napakahusay na pagpapakalat ng mga low-dose na API; maikling oras ng paghahalo; sumasama sa wet granulation. | Panganib ng sobrang pag-init; mataas na enerhiya input; maaaring mangailangan ng paggiling pagkatapos ng paghahalo. |
| V-Blender | Pagsasabog | 10–500 kg | 1–5%, >5% | Simpleng disenyo; banayad na paghahalo; madaling linisin; cost-effective para sa medium hanggang high-load na mga API. | Mahina para sa pinong cohesive powder; panganib sa paghihiwalay na may malawak na pamamahagi ng laki; mahabang timpla. |
| Bin Blender (IBC) | Pagsasabog | 50–2000 kg | 1–5%, >5% | Pinapagana ang closed container blending; binabawasan ang mga hakbang sa paglilipat ng produkto; perpekto para sa katamtaman hanggang malalaking batch. | Mababang paggugupit—mga pakikibaka sa napakababang dosis ng mga API; nangangailangan ng libreng dumadaloy na mga pulbos. |
| Double Cone Blender | Pagsasabog | 20–800 kg | 1–5%, >5% | Magiliw na pagkilos ng pagbagsak; simpleng konstruksiyon; mabuti para sa malalaking particle. | Hindi angkop para sa sub-1% na API maliban kung na-pre-blend; posible ang mga dead zone malapit sa trunnion. |
| Ribbon Blender | Convection | 50–3000 kg | 1–5%, >5% | Hinahawakan ang mga materyales na may malawak na hanay ng laki ng butil; pare-parehong paglabas. | Mahirap linisin nang buo; ang mataas na paggugupit sa dulo ng laso ay maaaring magdulot ng pagkasira ng butil; hindi pinakamainam para sa ultra-low-dose blends. |
| Panghalo ng planeta | Convection at Shear | 5–200 kg | <1%, 1–5% | Mataas na intensity ng paghahalo; mabuti para sa mga pastes at wet masa; pare-parehong paghahalo nang walang mga patay na zone. | Limitadong scalability; karaniwang ginagamit para sa granulation, hindi dry powder blending nag-iisa. |
| Fluidized Zone Mixer | Convection at Diffusion | 20–500 kg | 1–5% | Mabilis na paghahalo sa pamamagitan ng fluidization; banayad sa mga marupok na butil; madaling i-automate. | Nangangailangan ng tumpak na kontrol sa daloy ng hangin; hindi angkop para sa napaka-cohesive na materyales; Ang pag-iingat ng alikabok ay nangangailangan ng pansin. |
| Patuloy na Twin-Screw Mixer | Paggugupit at Kombeksyon | Tuloy-tuloy (kg/h) | <1%, 1–5% | Sinusuportahan ang patuloy na pagmamanupaktura; nasusukat mula sa lab hanggang sa produksyon; mahusay para sa mababang dosis na API. | Mas mataas na pamumuhunan sa kapital; nangangailangan ng pagkakapare-pareho ng feeder; ang pagtanggap sa regulasyon ay naghihinog pa para sa solidong dosis. |
Kapag ang pangunahing driver ng pagpili ay ang konsentrasyon ng API bilang isang porsyento ng kabuuang timbang ng formula, ang decision matrix sa ibaba ay nagbibigay ng malinaw na unang pagbawas. Pumili ng uri ng candidate mixer mula sa matrix, pagkatapos ay pinuhin ayon sa laki ng batch, mga pangangailangan sa containment, at mga kinakailangan sa paglilinis.
| Nilalaman ng API | Inirerekomendang Mga Uri ng Mixer | Mga Pangunahing Pagsasaalang-alang |
|---|---|---|
| < 1% ayon sa timbang | High-Shear Mixer, Planetary Mixer, Continuous Twin-Screw Mixer | Nangangailangan ng matinding paggugupit upang ma-deagglomerate ang API; madalas na kailangan ang geometric dilution o pre-blend step. |
| 1–5% ayon sa timbang | High-Shear Mixer, Bin Blender, Ribbon Blender, Fluidized Zone Mixer, Continuous Twin-Screw | Malawak na pagpipilian; piliin batay sa laki ng batch, daloy ng pulbos, at antas ng pagpigil. |
| > 5% ayon sa timbang | V-Blender, Bin Blender, Double Cone Blender, Ribbon Blender | Ang mga diffusive mixer ay kadalasang sapat; hindi kinakailangan ang agresibong paggugupit; tumuon sa pagpigil sa paghihiwalay pagkatapos ng paghahalo. |
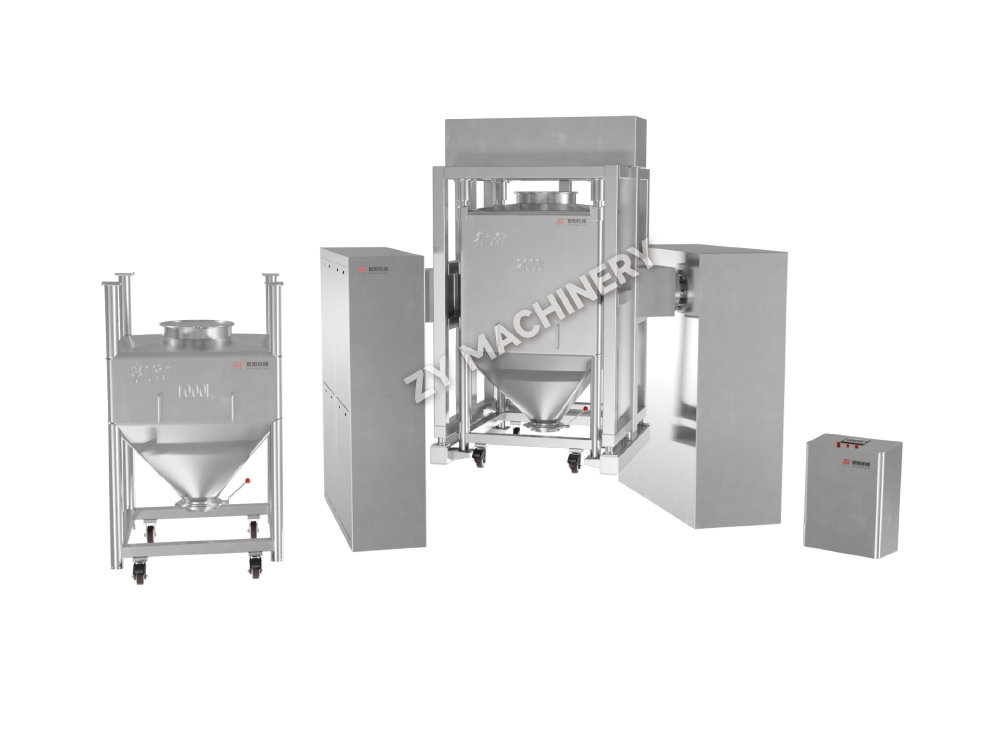
Ang mga bin blending system ay naging workhorse para sa IBC-based na solid dose lines dahil pinapaliit ng mga ito ang pagkakalantad ng produkto at inaalis ang pangangailangang maglipat ng timpla sa pagitan ng mga sisidlan. Umiikot na mixing bin system naghahatid ng diffusion-dominant na paghahalo na nagpapanatili ng integridad ng butil habang nakakamit ang mga halaga ng RSD na mas mababa sa mga limitasyon ng regulasyon. Para mag-browse ng buong assortment ng production-scale mixer, galugarin ang kumpletong hanay ng mga kagamitan sa paghahalo .
Ang pag-scale ng proseso ng paghahalo nang walang sistematikong diskarte ay kadalasang humahantong sa pagsasama ng mga pagkabigo sa pagkakapareho sa pilot o komersyal na sukat. Ang isang matagumpay na diskarte sa pag-scale-up ay nagpapanatili ng geometric na pagkakatulad ng mixer, pinapanatili ang bilis ng tip o rotational Froude number na pare-pareho, at inaayos ang oras ng paghahalo batay sa relatibong pagtaas ng laki. Ang landas mula sa isang 1-kg na batch ng laboratoryo hanggang sa isang 300-kg na timpla ng produksyon ay tumatagal ng tatlong sinasadyang hakbang.
Hakbang 1: Laboratory characterization (1–5 kg). Gumamit ng small-scale mixer — isang laboratory high-shear bowl o parang IBC na mini blender — para itatag ang baseline na relasyon sa pagitan ng oras ng paghahalo, bilis, at pagkakapareho ng timpla. Tukuyin ang pinakamababang oras ng paghahalo na nakakamit ng RSD ≤ 5% sa pamamagitan ng stratified sampling. Itala ang antas ng pagpuno (karaniwang 35–70% ng dami ng sisidlan) dahil ang ratio ng pagpuno ay nakakaapekto sa mga pattern ng daloy ng pulbos.
Hakbang 2: Pagkumpirma ng piloto (20–50 kg). Ilipat sa isang geometrically similar na pilot-scale mixer. Panatilihin ang bilis ng tip (blade peripheral speed) o Froude number (para sa mga tumbling blender) na pareho sa unit ng lab. Pahabain ang oras ng paghahalo nang proporsyonal sa pagtaas ng diameter ng sisidlan kung ang diffusion ay ang hakbang na naglilimita sa rate; para sa mga convective mixer, ang isang mas maliit na pagsasaayos ng oras ay kadalasang sapat. Patunayan na ang timpla ng RSD ay nananatiling mas mababa sa 5% na may 10-point sampling plan na sumasaklaw sa maraming lokasyon.
Hakbang 3: Pagpapatunay ng produksyon (200–1000 kg). Sa buong sukat, kumpirmahin na ang mga napiling parameter ay gumagawa ng pare-parehong pagkakapareho ng batch pagkatapos ng batch. Bigyang-pansin ang mga potensyal na dead zone malapit sa mga baffle, trunnion, o sa discharge door. Ang criterion sa pagtanggap ay nananatiling RSD na hindi hihigit sa 5.0% para sa aktibong bahagi, bawat USP <905>. Ang isang stratified sampling protocol na may hindi bababa sa 10 sampling point, na iginuhit sa isang angkop na magnanakaw, ay nagsisiguro ng isang kinatawan na pagtatasa. Sa panahon ng scale-up, makipagsosyo sa mga supplier ng kagamitan na maaaring magbigay kagamitan sa paghahalo ng sukat sa laboratoryo idinisenyo para sa diretsong pag-scale-up sa mga komersyal na mixer, na binabawasan ang bilang ng mga variable na isasaayos.
Kahit na may isang mahusay na napiling panghalo at napatunayang mga parameter, ang mga paglihis ay nangyayari. Ang pinakamadalas na pagkabigo sa paghahalo ay nagbabalik sa paghihiwalay ng powder, electrostatic agglomeration, sobrang paghahalo, mga dead zone, o hindi pantay na pamamahagi ng API. Ang mabilis na pagtukoy sa ugat na sanhi ay kalahati ng solusyon. Ang talahanayan sa ibaba ay nagbubuod sa bawat problema, ang karaniwang sanhi nito, at naaaksyunan na mga hakbang sa pagwawasto.
| Problem | Pinag-ugatan | Diagnosis | Solution |
|---|---|---|---|
| Paghihiwalay (Demixing) | Malawak na pamamahagi ng laki ng butil; hindi pagkakatugma ng density; panginginig ng boses sa panahon ng paglipat | Top-bottom assay gradient sa bin; mataas na RSD pagkatapos ng paghahalo | Gumamit ng mas makitid na hanay ng laki ng partikulo ng excipient; tumugma sa excipient density; bawasan ang post-mixing handling; isaalang-alang ang iniutos na paghahalo (mga particle ng carrier) |
| Electrostatic Agglomeration | Mababang kahalumigmigan; high-shear dry mixing; non-conductive powders | Nakikitang mga bukol; pulbos na dumidikit sa mga dingding; mahinang pagkakapareho | Taasan ang RH sa 40–60%; mag-install ng mga static na dissipating bar; magdagdag ng maliit na halaga ng fumed silica bilang glidant |
| Over-Mixing | Labis na oras ng timpla; shear forces degrading particles o inducing segregation | Tumataas ang RSD pagkatapos ng pinakamainam na oras ng paghahalo; naobserbahan ang pagbabawas ng laki ng butil | Tukuyin ang pinakamainam na mixing endpoint sa pamamagitan ng blend uniformity sampling; gumamit ng timer-controlled stop; iwasan ang paghahalo nang lampas sa kinakailangang oras |
| Mga Dead Zone (Stagnant na Rehiyon) | Mahina ang disenyo ng panghalo; antas ng punan sa ibaba ng minimum; hindi sapat na disenyo ng baffle | Mga bulsa ng walang halong pulbos malapit sa mga dingding, baffle, o balbula sa paglabas | Panatilihin ang antas ng pagpuno na 35–70% ng dami ng sisidlan; isama ang mga sweep bar o muling idisenyo na mga baffle; linisin at suriin nang regular ang loob |
| Hindi pantay na Pamamahagi ng API | Hindi pinaghiwa-hiwalay ang mga agglomerates ng API; maling pagkakasunud-sunod ng paglo-load; hindi sapat na paggugupit para sa mababang dosis na timpla | Mataas na RSD sa maagang mga punto ng oras; nakikitang mga speck ng API | Pre-blend API na may bahagi ng excipient (geometric dilution); gumamit ng high-shear step para sa deagglomeration; pahabain ang oras ng paghahalo nang katamtaman |
Kapag ang potency ng API ay nangangailangan ng occupational exposure band (OEB) na 4 o 5, nagiging hindi katanggap-tanggap ang mga nakasanayang open mixing operation. Pinoprotektahan ng mga high-containment mixing system ang mga operator mula sa airborne particle habang pinipigilan ang cross-contamination ng produkto. Ang layunin ay upang makamit ang mga antas ng containment na mas mababa sa 1 µg/m³ (minsan kasing baba ng mga antas ng nanogram) sa panahon ng pagcha-charge, paghahalo, pagsa-sample, at pagdiskarga.
Ang mga disenyo ng high-containment mixer ay nagsasama ng ilang kritikal na tampok. Teknolohiya ng isolator nagbibigay ng selyadong, negatibong presyon na kapaligiran sa paligid ng mixer, na may mga glove port para sa operator access. Hatiin ang mga balbula ng butterfly paganahin ang dust-tight transfer ng mga pulbos mula sa mga lalagyan patungo sa mixer bowl o bin, na inaalis ang mga bukas na paglilipat sa pagitan ng mga proseso. Clean-in-place (CIP) pinapayagan ng mga system na isinama sa mixer ang paghuhugas nang hindi lumalabag sa container, na mahalaga para sa pagpapalit ng produkto sa mga pasilidad ng maraming produkto. Ang mismong sisidlan ay maaaring nilagyan ng vacuum-rated housing, HEPA-filtered air inlets, at maaasahang daanan ng tambutso na nagpapanatili sa panloob na presyon na mas mababa kaysa sa silid.
Ang pagpapatunay ng isang proseso ng paghahalo na may mataas na nilalaman ay dapat magpakita ng parehong kalidad ng produkto at kaligtasan ng operator. Ang pagsubaybay sa pang-industriya na kalinisan gamit ang personal na air sampling ay nagpapatunay na ang pagkakalantad ay nananatiling mababa sa itinakdang limitasyon. Kinukumpirma ng mga surface wipe test na walang natitirang kontaminasyon sa mga panlabas na ibabaw. Samantala, ang blend uniformity sampling ay nagpapatuloy gaya ng dati, na kadalasang naa-access sa pamamagitan ng isolator glove port na may validated na magnanakaw. Ang pamumuhunan sa disenyong may mataas na nilalaman sa yugto ng paghahalo ay higit na mas matipid kaysa sa pag-retrofit ng linya ng produksyon pagkatapos ng isang insidente sa kaligtasan na nagpapakita ng agwat.
Ang paghahalo ng parmasyutiko ay isang agham ng kinokontrol na kaguluhan. Ang interplay ng mga katangian ng pulbos, mekanikal na puwersa, at mga parameter ng proseso ay dapat na maunawaan at pamahalaan upang makagawa ng bawat dosis nang may kumpiyansa. Iniiwasan ng isang sistematikong diskarte ang mga karaniwang bitag ng labis na pag-asa sa isang "karaniwang" oras ng paghahalo o pagkopya ng recipe ng isang katunggali nang hindi isinasaalang-alang ang iyong sariling mga materyal na katangian.
Limang pinakamahuhusay na kagawian ang bumubuo sa ubod ng isang matatag na operasyon ng paghahalo:
Kapag gumagana ang paghahalo, hindi ito nakikita. Ang bawat tablet ay nakakatugon sa mga detalye, ang bawat batch ay pumasa sa QA release, at ang mga pasyente ay tumatanggap ng nilalayong dosis. Ang tahimik na pagkakapare-pareho ay ang resulta ng mga pagpipilian sa engineering na ginawa bago pa man pumasok ang unang pulbos sa hopper. Sa pamamagitan ng paglalapat ng mga mekanismo, lohika sa pagpili, at pagpapalawak ng disiplina na nakabalangkas dito, maaari mong buuin—at mapanatili—ang antas ng pagiging maaasahan.
Gustong manatiling napapanahon?
Makipag-ugnayan sa amin sa pamamagitan ng email address sa ibaba.
Huwag mag-alala tungkol sa spam. Kinasusuklaman din namin ito!
Mobile Client
Video Account
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
Email:zy@zy-drying.com
WeChat ID
Copyright 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Lahat ng Karapatan ay Nakalaan  Tagagawa ng Oral Solid Dosage Equipment