


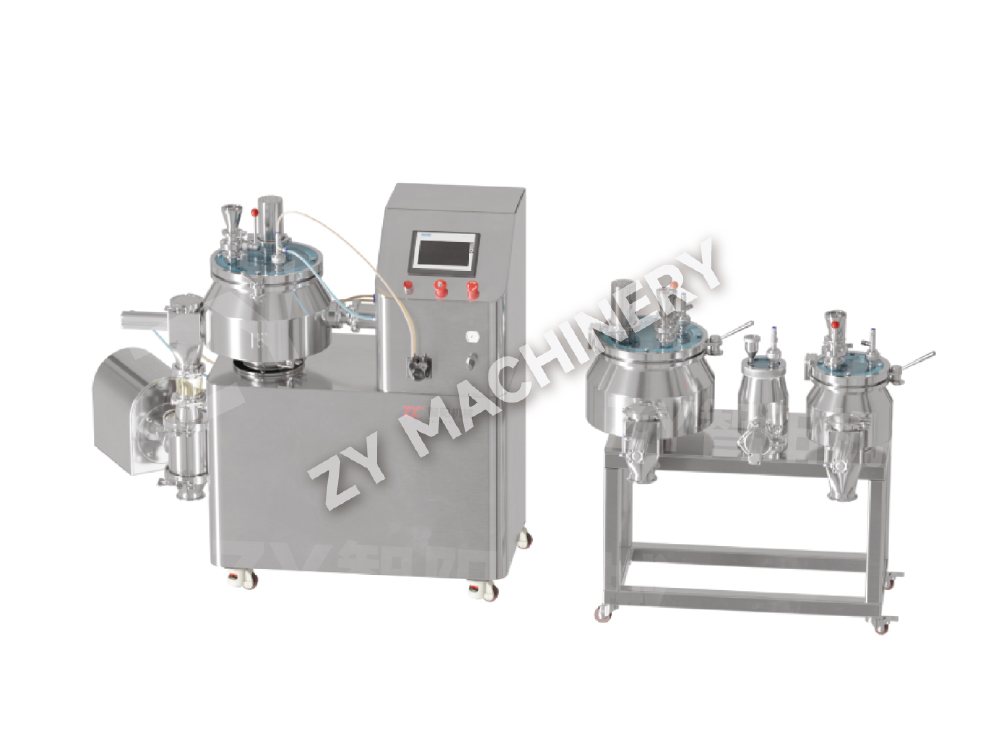
GHL R&D Interchangeable Bowl Wet Granulation Lab Machine
Ang GHL R&D interchangeable bowl wet granulation lab machine ay idinisen.....

Ang isang team ng proyekto ay minsang gumugol ng walong buwan sa isang layout ng pasilidad upang matuklasan lamang sa panahon ng basic engineering na ang gusali ay hindi susuportahan ang mga kinakailangang pressure cascades para sa isang high-containment block. Ang pangunahing dahilan ay simple: nagsimula silang gumuhit ng mga pader bago kumpletuhin ang isang pormal na batayan sa disenyo. Para sa pagmamanupaktura ng oral solid dosage (OSD), bawat matagumpay na disenyo ng halaman ay nagsisimula sa tatlong hindi mapag-usapan na mga sagot: ang eksaktong mga form ng dosis at mga katangian ng produkto, ang nilalayong taunang output sa kilo o tablet, at ang pangunahing mga hurisdiksyon ng regulasyon (FDA, EMA, NMPA, atbp.). Kung wala ang mga ito, ang laki ng kagamitan, pag-uuri ng malinis na silid, at maging ang mga lapad ng koridor ay mananatiling hula.
Dapat makuha ng isang dokumentong batayan ng disenyo ang higit pa sa pangalan ng molekulang blockbuster. Dapat nitong tukuyin ang occupational exposure band (OEB) ng API, ang pagiging sensitibo nito sa moisture at init, ang hanay ng laki ng batch, at kung kasama sa proseso ang mga solvent na nagti-trigger ng ATEX zoning. Kung hahawakan ng planta ang mga tablet na immediate-release at modified-release, ang pasilidad ay dapat tumanggap ng hiwalay na mga linya ng granulation o sa pinakamababang validated na pamamaraan ng paglilinis sa pagitan ng mga campaign. Ang mga multi-purpose na halaman ay nagdaragdag ng kakayahang umangkop ngunit nagpaparami ng pagsusumikap sa pagpapatunay—isang trade-off na nangangailangan ng quantification nang maaga.
| Form ng Dosis | Pinakamababang Marka ng Cleanroom | Karaniwang Espesyal na Kundisyon ng HVAC | Pangunahing Kagamitang Materyal | Panganib sa Containment |
|---|---|---|---|---|
| Mga karaniwang OSD na tablet | D | Pangkalahatang kontrol ng halumigmig 40–55% RH | 316L hindi kinakalawang na asero na mga bahagi ng contact ng produkto | Mababa (OEB 1–2) |
| Mga tabletang effervescent | D na may low-humidity suite | Dew point <10 °C, selyadong kwarto | 316L, espesyal na sealing | Mababa hanggang katamtaman |
| Mga inhaler ng dry powder | C | Mahigpit na kontrol ng butil, mababang kahalumigmigan | Hindi kinakalawang na asero na grade-pharmaceutical | Katamtaman (OEB 2–3) |
| Makapangyarihang OSD (mga hormone, cytotoxic) | D (naglalaman) | Negative pressure cascades, single-pass na hangin | 316L, electropolish, may kakayahang CIP | Mataas (OEB 4–5) |
Matapos mai-lock ang batayan ng disenyo, ang susunod na hakbang ay gawin ang paggalaw ng materyal bilang prinsipyo ng pag-aayos ng buong layout. Pinipigilan ng pagbabagong ito sa pag-iisip ang isang karaniwang pagkakamali: pagdidisenyo ng gusali at pagkatapos ay pinipiga ang proseso sa loob.
Sa isang planta ng OSD na mahusay na idinisenyo, ang distansya na dinadaanan ng isang pulbos sa pagitan ng dispensing suite at ng compression machine ay tumutukoy hindi lamang sa pagiging produktibo kundi pati na rin sa panganib ng cross-contamination. Bawat 10-metro na pagbawas sa manu-manong paglipat ng distansya ay nagpapababa sa posibilidad ng airborne dispersion ng mga aktibong sangkap ng humigit-kumulang 15% at humigit-kumulang sa 8% na diskwento sa mga oras ng direktang paggawa bawat batch. Iyon ang dahilan kung bakit dapat i-draft ang diagram ng daloy ng materyal bago iguhit ang unang linya ng arkitektura.
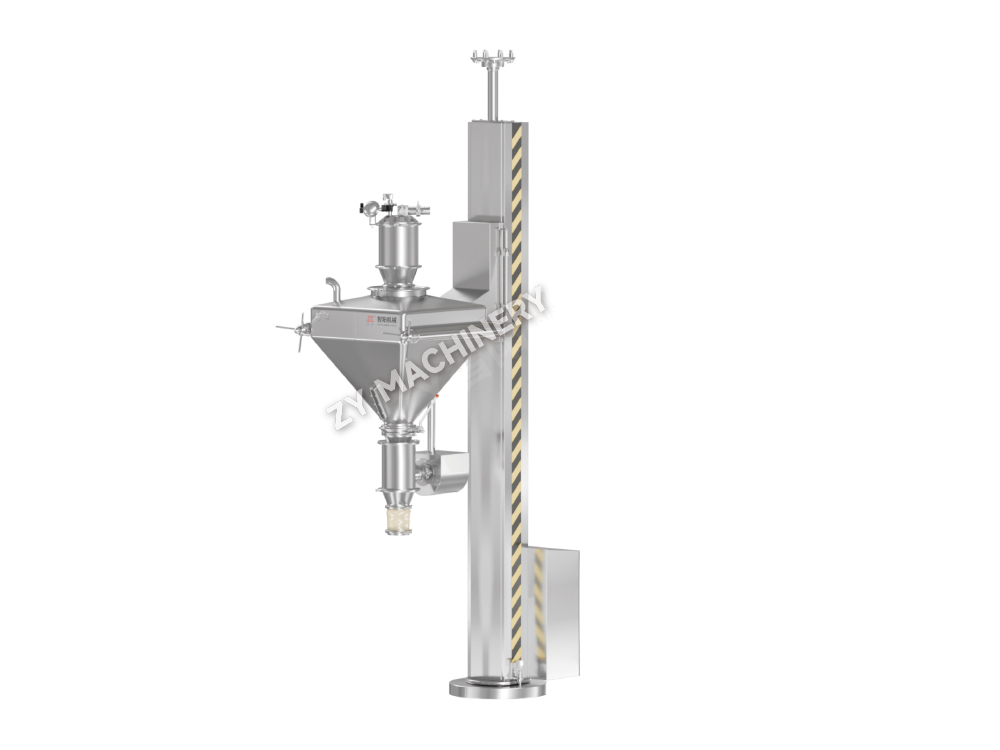
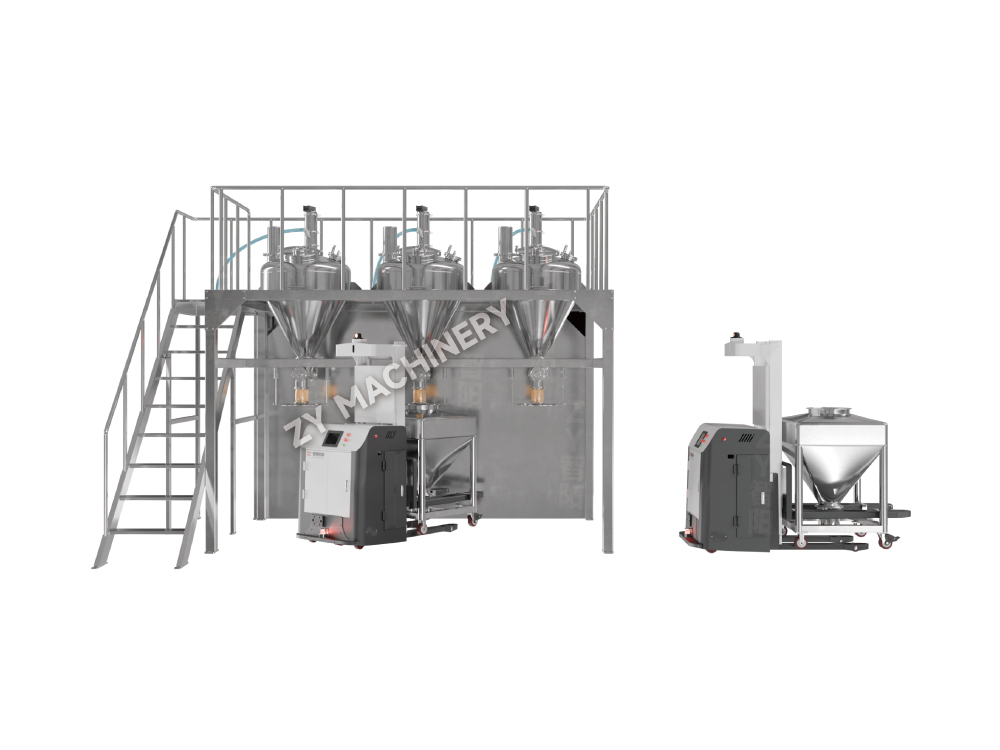
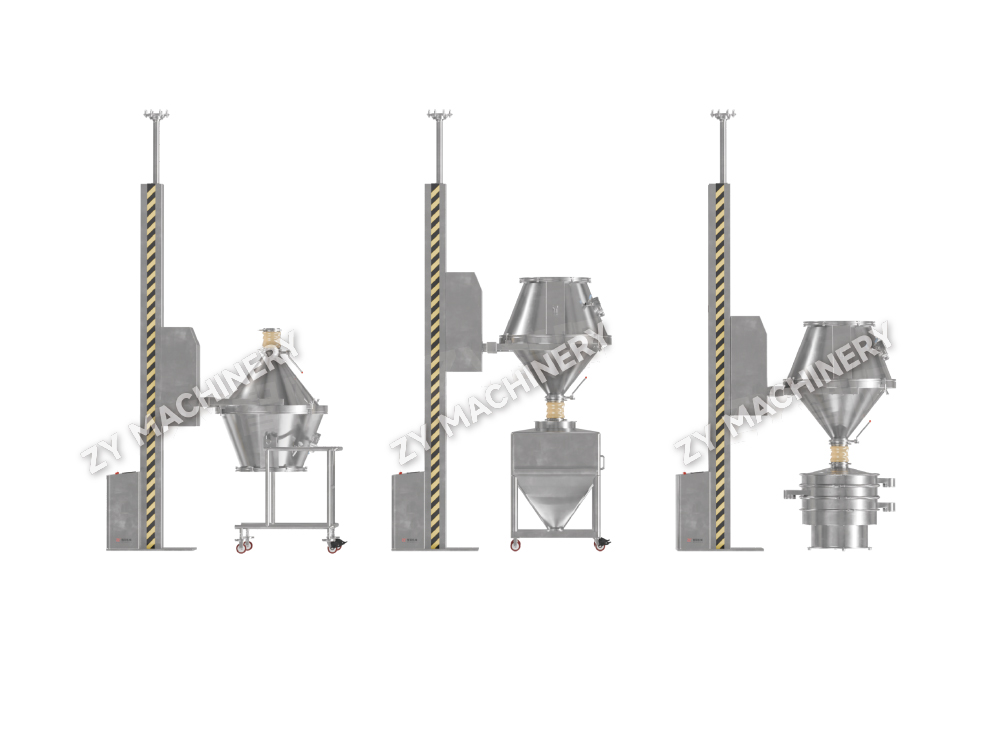
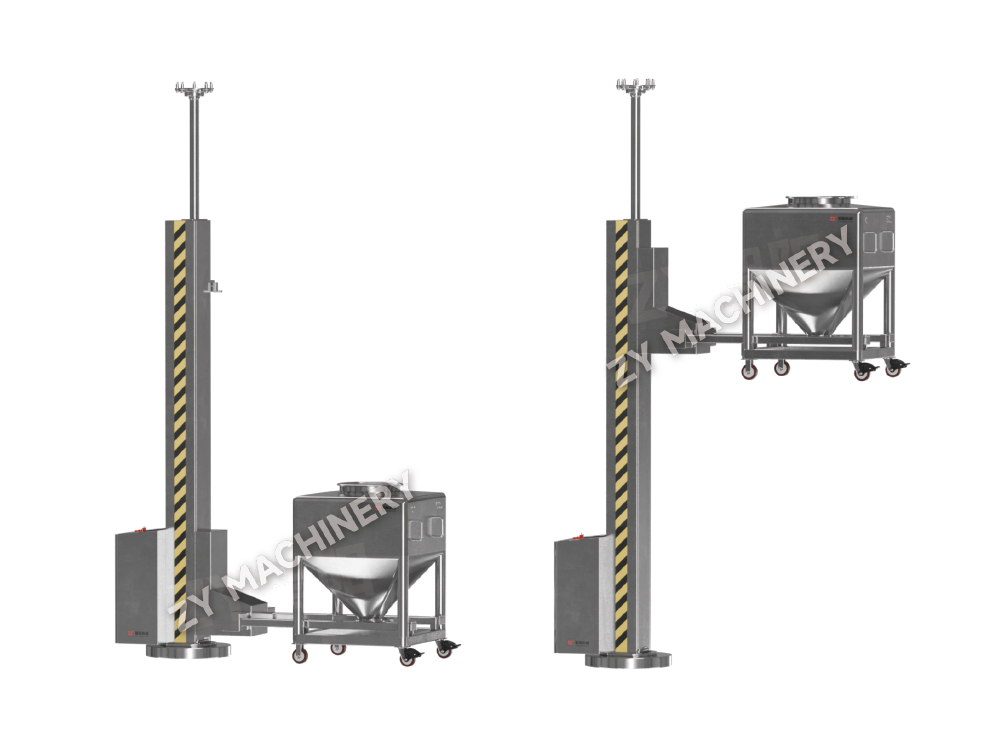
Ang karaniwang daloy para sa isang tablet line—dispensing, wet o dry granulation, pagpapatuyo, pagbabawas ng laki, blending, compression, coating, at packaging—ay lumilikha ng mga natural na functional zone. Ang mga zone na ito ay dapat sumunod sa isang unidirectional na landas na walang backtracking. Ibinubukod ng mga tauhan at materyal na airlock ang bawat sona, at tumble mixer na may mga haligi ng pag-angat maaaring alisin ang pangangailangang magdala ng mga bin sa mga corridor sa pamamagitan ng direktang paglilipat ng mga IBC mula sa paghahalo sa compression sa pamamagitan ng mga gravity chute o mga automated guided vehicle. Ang diskarte na ito ay hindi lamang sandalan; binabawasan nito ang bilang ng mga pressure cascades na kinakailangan at pinapasimple ang HVAC zoning.
Ang mga Granulation at compression suite ay karaniwang pinaghihiwalay ng isang pader na may pass-through o semi-automated na sistema ng paglipat. Kung ang produkto ay moisture-sensitive, ang materyal na backbone ay maaari ding may kasamang a dry granulation roller compactor sa halip na isang likidong kama, binabawasan ang parehong oras ng pagpapatuyo at ang panganib ng hydrolysis. Dapat ding isaalang-alang ng layout ang pagpapalawak ng kapasidad sa hinaharap. Ang pag-iwan ng naka-mirror na puwang ng shell sa kabaligtaran ng isang central utility spine ay nagbibigay-daan sa pagdodoble ng kapasidad nang hindi muling niruruta ang daloy ng materyal.
Ang pagpili ng kagamitan sa granulation ay mahalagang desisyon tungkol sa laki ng batch, containment, at pisikal na chemistry ng formulation. Ang isang molekula na bumababa sa presensya ng tubig ay hindi kailanman dadaan sa isang high-shear wet granulator; ito ay kabilang sa isang roller compactor o isang direktang linya ng compression. Gayunpaman maraming mga iskedyul ng proyekto ang naantala dahil ang listahan ng kagamitan ay nakasulat bago makumpleto ang profile ng katatagan ng formulation. Nililinaw ng sumusunod na matrix ang desisyon.
| Parameter | Basang High-Shear Granulation | Fluid Bed Granulation | Dry Granulation (Roller Compactor) |
|---|---|---|---|
| CapEx (kamag-anak) | Base | 20–30% | 10–15% |
| Oras ng batch cycle | 30–60 minuto (kasama ang pagpapatuyo) | 45–90 minuto (pinagsamang pagpapatuyo) | 15–30 minuto |
| Panganib sa pagkakaroon ng alikabok | Katamtaman (bukas na paglabas) | Mababa (pinagsamang paglipat) | Mababa (nakakulong na sistema) |
| Kalinisan (CIP feasibility) | Katamtaman; ilang bahagi ay nangangailangan ng COP | Mabuti; maraming mga modelo ang nag-aalok ng WIP | Mabuti; limitadong basa na ibabaw |
| Pinakamahusay para sa mga katangian ng API | Matatag sa kahalumigmigan, mahinang compressibility | Posible ang moisture-sensitive, magandang daloy | Napaka-moisture-sensitive o mataas ang potency |
| Ang pagiging kumplikado ng pagpapatunay | Katamtaman (kontrol ng endpoint sa pagpapatuyo) | Katamtaman (handa na ang teknolohiyang analytical ng proseso) | Mababa (ilang kritikal na parameter ng proseso) |
Higit pa sa granulation, kagamitan sa paghahalo dapat suriin para sa panganib sa paghihiwalay. Ang mga bin blender na may mga lift system ay mas gusto kaysa sa mga fixed V-blender dahil pinapaliit ng mga ito ang mga hakbang sa paglipat at mas madaling ma-validate para sa pagkakapareho ng nilalaman. Sa mga pasilidad na nagta-target sa mga OEB 4/5 compound, ang buong blending, compression, at coating na tren ay dapat tumakbo sa loob ng mga isolator o sa ilalim ng mga negatibong pressure enclosure. Inilipat nito ang calculus ng pagpili ng kagamitan patungo sa mga compact, ganap na pinagsama-samang mga system na may mga validated na mga interface ng containment.
Kapag ang aktibong pharmaceutical ingredient ay may limitasyon sa pagkakalantad sa trabaho na mas mababa sa 1 µg/m³ (OEB 4 o 5), ang disenyo ng pasilidad ay lumilipat mula sa proteksyon ng produkto patungo sa proteksyon ng operator bilang nangingibabaw na lohika. Ang diskarte sa paghihiwalay ay nagiging backbone ng arkitektura: ang bawat hakbang sa proseso ay selyado, at ang silid sa paligid nito ay pinananatili sa isang negatibong presyon kumpara sa mga katabing corridor, karaniwang may target na pagkakaiba sa presyon na hindi bababa sa 15 Pa at isang nakatalagang once-through na air handling system na hindi nagre-recirculate sa mga pangkalahatang lugar.
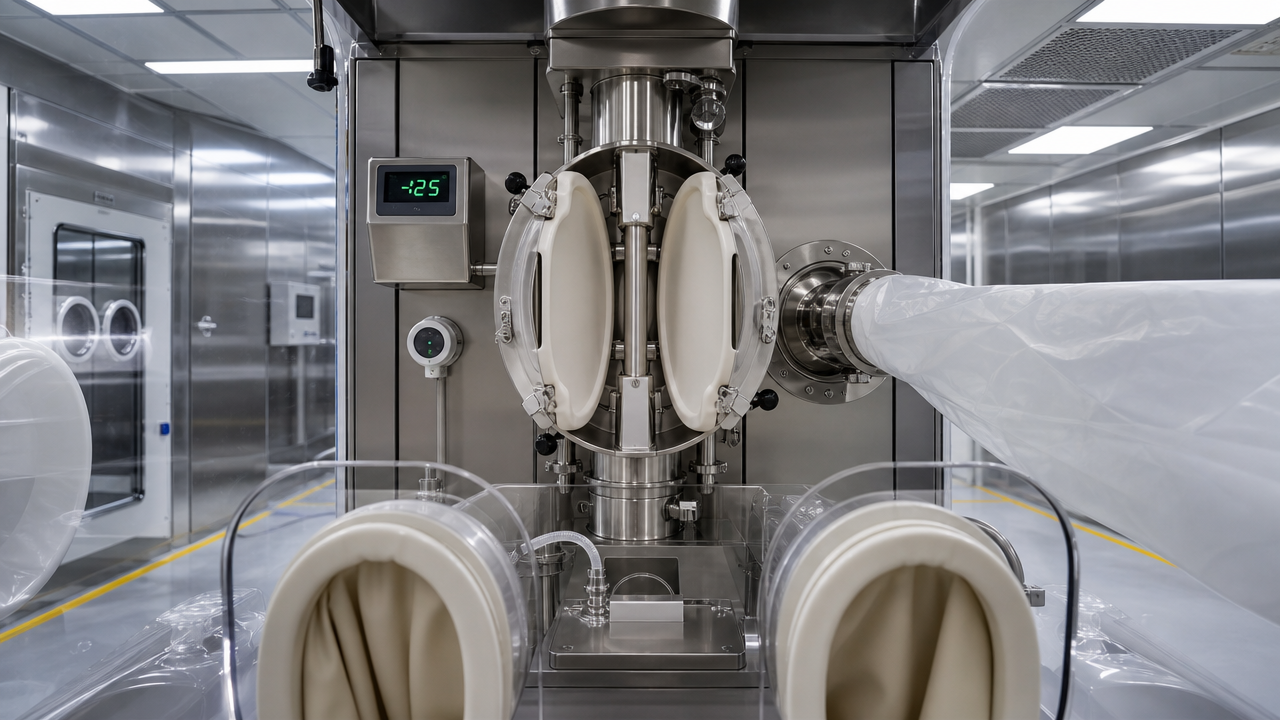
Ang isang validated split butterfly valve (SBV) ay dapat makamit ang isang leakage rate na mas mababa sa 1 µg/m³ sa panahon ng paglipat ng materyal sa pagitan ng isang IBC at isang tablet press inlet. Ang HEPA filtration ng isolator ay dapat na may rating na H14 na may dokumentadong DOP test pass. Nasa ibaba ang pinakamababang checklist para sa OEB 4/5 equipment packages:
Ang klasipikasyon ng nakapalibot na silid ay karaniwang Grade D (ISO 8) pa rin sa pahinga, ngunit ang pressure cascade ay nagpapataw ng daloy ng hangin mula sa pangkalahatang koridor (atmospheric) patungo sa potent compound airlock (minus 7.5 Pa) at pagkatapos ay papunta sa process room (minus 15 Pa o higit pa), na lumilikha ng tuluy-tuloy na papasok na sweep na nagpoprotekta sa operator. Ang mga modernong disenyo ay madalas na nagdaragdag ng anteroom na may HEPA-filtered air shower upang maglaman ng anumang pagtakas ng butil sa panahon ng paggalaw ng materyal.
Ang pag-init, bentilasyon, at air conditioning ay nagkakahalaga ng 40–60% ng mga gastusin sa pagpapatakbo ng planta ng parmasyutiko. Ang pagkakaroon ng mali sa pressure cascade ay humahantong sa alinman sa mga obserbasyon sa regulasyon o labis na singil sa enerhiya. Ang EU GMP Annex 1 at FDA aseptic na gabay ay nagtutulak ng mga kinakailangang parameter ng kapaligiran. Para sa mga pasilidad ng OSD, ang target ay nagpapanatili ng mga kundisyon ng Grade D sa mga inookupahang processing room, ngunit may mas mahigpit na kontrol sa halumigmig para sa mga effervescent o moisture-sensitive na mga produkto. Ang talahanayan sa ibaba ay nagbubuod sa mga kritikal na setpoint ng HVAC.
| Grade | ISO Class (nakapahinga) | Mga Pagbabago sa Air kada Oras | Pagkakaiba ng Presyon kumpara sa Katabi na Mababang Marka | Mga Limitasyon ng Particulate (≥0.5 µm, sa pahinga) | Viable Limits (cfu/m³, operative) |
|---|---|---|---|---|---|
| A (para sa sterile) | 5 | Hindi tinukoy (bilis 0.45 m/s) | Hindi naaangkop | 3,520 | <1 |
| B | 5–7 | 40–60 | 15 Pa hanggang C | 3,520 | 10 |
| C | 7–8 | 20–40 | 12.5 Pa hanggang D | 352,000 | 100 |
| D (pamantayan ng OSD) | 8 | 15–20 | 12.5 Pa hanggang hindi nauuri | 3,520,000 | 200 |
Ang minimum na 12.5 Pa ay hindi isang mungkahi; ito ay isang setpoint ng disenyo na dapat mapanatili sa panahon ng pagbukas ng pinto at pagpapatakbo ng kagamitan. Ang mga alarma sa aktibong pagsubaybay at pamamahala ng sistema ng gusali ay dapat mag-trigger kapag bumaba ang differential sa ibaba 10 Pa. Para sa mga planta ng OSD, ang karaniwang failure point ay ang sistema ng pagkuha ng alikabok, na dapat na magkakaugnay sa supply ng HVAC upang maiwasan ang mga negatibong imbalances. Kapag a fluid bed dryer ay nasa blow-and-extract mode, ang kontrol ng presyon ng silid ay dapat na makabawi sa malaking volume ng tambutso.
Ang pagpapatunay ay hindi isang aktibidad pagkatapos ng pag-install; magsisimula ito sa sandaling ma-draft ang isang detalye ng pangangailangan ng user. Ang isang mahusay na istrukturang URS na tumutukoy sa materyal ng konstruksyon, surface finish (Ra ≤ 0.4 µm para sa mga surface na may contact ng produkto), drainability, at paraan ng paglilinis ay nauuna ang 70% ng mga deviation na makikita sa ibang pagkakataon sa panahon ng IQ/OQ. Sa isang tipikal na timeline ng proyekto, ang pagsasagawa ng masusing Pagsusuri sa Pagtanggap ng Pabrika ay binabawasan ang pagsusumikap sa pagkomisyon ng site nang hanggang 30% dahil karamihan sa mga mekanikal at software na bug ay nareresolba bago umalis ang kagamitan sa tindahan ng vendor.
Para sa mga pasilidad ng maraming produkto, ang master plan sa pagpapatunay ay dapat na may kasamang diskarte sa pag-bracket na nagpapangkat-pangkat ng mga produkto ayon sa solubility at potency upang mabawasan ang bilang ng mga pagpapatunay sa paglilinis. Ang pagsusuri sa riboflavin at mga pag-aaral sa pagbawi ng pamunas ay nagbibigay ng baseline para sa pamantayan sa pagtanggap ng huling paglilinis.
Ang isang greenfield plant na binuo gamit ang pre-validated modular process skids ay maaaring mekanikal na makumpleto nang 3-6 na buwan nang mas mabilis kaysa sa isang stick-built na katumbas, ngunit ang upfront engineering cost ay karaniwang 10-15% na mas mataas dahil sa intensive front-end na disenyo na kinakailangan upang i-freeze ang piping at mga lokasyon ng instrumento. Gayunpaman, ang premium na iyon ay kadalasang nababawi ng mas maagang pagpasok sa merkado: ang paglulunsad ng isang generic na produkto apat na buwan na mas maaga ay maaaring makakuha ng 8–12% karagdagang bahagi sa merkado bago ang mga kakumpitensya ay masira ang pagpepresyo. Ang paghahambing sa ibaba ay gumagamit ng hypothetical na 2-bilyon-tablet-per-year na pasilidad ng OSD.
| Parameter | Modular/Batay sa Skid | Tradisyonal na Site-Built |
|---|---|---|
| Kabuuang tagal ng proyekto (disenyo hanggang PQ) | 22–28 buwan | 28–36 na buwan |
| Capital expenditure (kamag-anak) | 10–15% | Base |
| Pagsusumikap sa pagpapatunay | 20–30% mas mababa (pre-validated na mga module) | Buong pagpapatunay ng site mula sa simula |
| Pagsusukat sa hinaharap | Flexible; magdagdag ng parallel skids | Nangangailangan ng mga pagbabago sa istruktura |
| Pagkakaiba-iba ng kalidad ng konstruksiyon | Mababa (kontrolado ng pabrika) | Mas mataas (nakadepende sa site) |
| Karaniwang bakas ng malinis na silid | 15–20% na mas maliit (na-optimize na piping) | Mas malaki dahil sa on-site na pagruruta |
Higit pa sa oras at gastos, pinapasimple ng modular na diskarte ang paglipat ng teknolohiya dahil ang parehong skid na disenyo ay maaaring kopyahin sa maraming heograpiya na may kaunting re-validation. Gayunpaman, kung ang portfolio ng produkto ay inaasahang magbabago nang malaki sa loob ng limang taon, ang isang tradisyunal na gusali na may mas malawak na column spacing at mga generic na utility drop ay maaaring mag-alok ng higit na kalayaan sa muling pagsasaayos. Ang pangwakas na pagpipilian ay nakasalalay sa katiyakan ng pipeline ng produkto.
Ang susunod na henerasyon ng mga halaman ng OSD ay hindi aasa sa pana-panahong sampling para sa pagpapalabas ng kalidad. Mga sensor ng Process Analytical Technology—NIR probe na naka-mount sa mga blender at dryer, particle size analyzer sa mga granulator discharge—pinagana ang real-time na pagsubaybay sa mga kritikal na katangian ng kalidad. Kapag isinama sa isang Manufacturing Execution System sa pamamagitan ng OPC UA data highway, ang mga signal na ito ay maaaring magbigay ng katwiran para sa real-time na release, na inaalis ang mga araw ng quarantine storage. Ang isang digital-ready na planta ay nangangailangan ng mga sumusunod na integration point na idinisenyo mula sa unang araw:
Inaasahan ng mga regulator na pinapalitan ng mga electronic record ang mga papel na logbook, ngunit inaasahan din nila na ang system ay napatunayan upang makita ang pagmamanipula ng data. Ang pagsasama ng PAT at digital integration sa paunang V-model validation plan ay nagkakahalaga ng humigit-kumulang 12% ng kabuuang badyet ng mga kontrol ng proyekto, ngunit binabawasan nito ang patuloy na gastos ng pangangasiwa sa kalidad ng tinatayang 20% taun-taon sa pamamagitan ng pinababang pagsubok sa laboratoryo at mga oras ng pagsusuri ng batch record. Ang mga halaman na idinisenyo nang walang digital na kahandaan ay nahahanap ang kanilang mga sarili na nire-retrofitting sa unang pagpapalawak, sa tatlong beses sa orihinal na halaga.
Gustong manatiling napapanahon?
Makipag-ugnayan sa amin sa pamamagitan ng email address sa ibaba.
Huwag mag-alala tungkol sa spam. Kinasusuklaman din namin ito!
Mobile Client
Video Account
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
Email:zy@zy-drying.com
WeChat ID
Copyright 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Lahat ng Karapatan ay Nakalaan  Tagagawa ng Oral Solid Dosage Equipment