




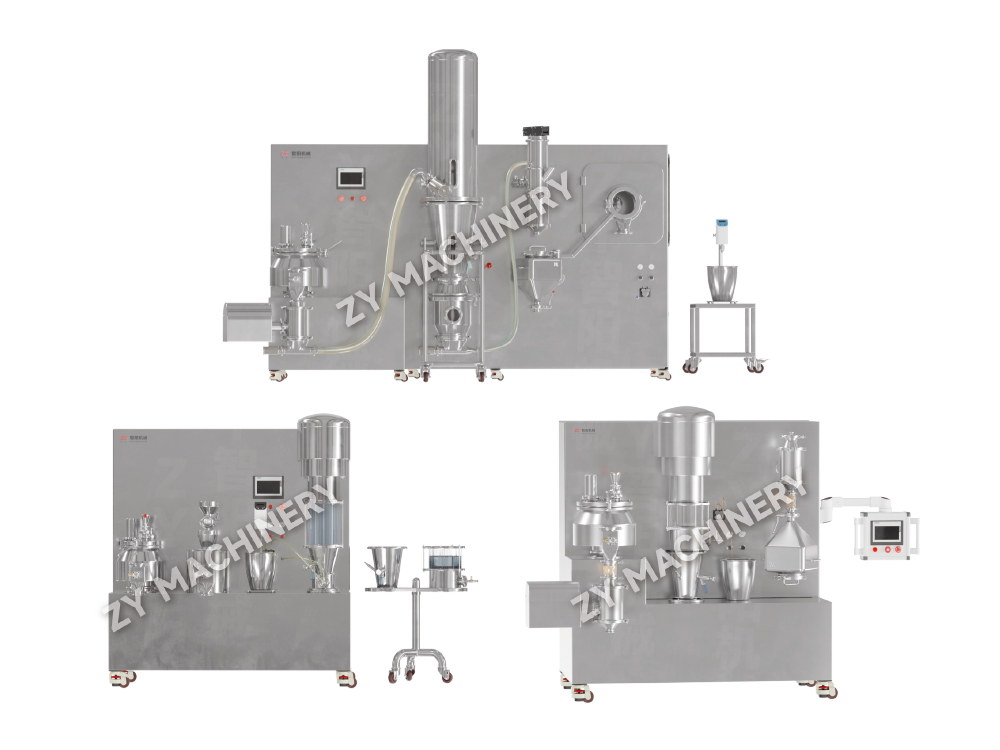
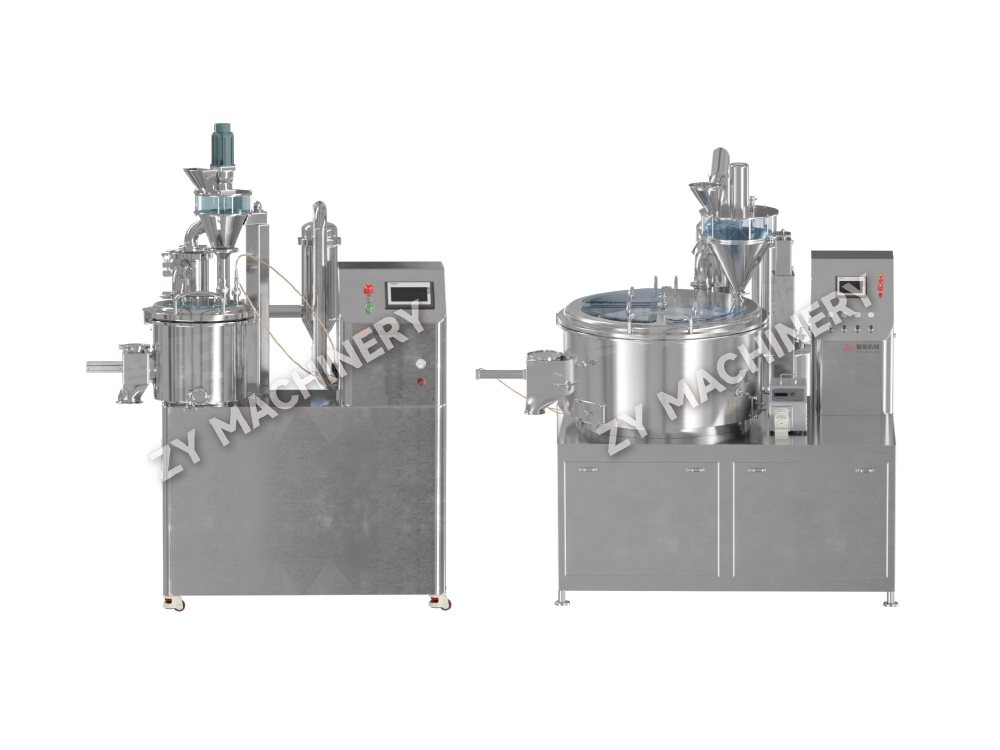
GFL R&D Lab Size Solid Dosage Production Unit
Ang GFL R&D lab size solid dosage production unit ay idinisenyo na may m.....

Ang isang solong capping defect ay maaaring mag-trigger ng isang buong batch na pagtanggi, na nagkakahalaga ng $50,000 o higit pa sa mga nasayang na materyales at nawawalang oras ng produksyon. Ang mga depekto sa tablet ay bihirang ihiwalay—kadalasan ang mga ito ay nagpapahiwatig ng pakikipag-ugnayan sa pagitan ng disenyo ng formulation, setup ng kagamitan, at mga parameter ng proseso. Ang pagtrato sa bawat depekto bilang isang nakapag-iisang problema ay humahantong sa paulit-ulit na pag-troubleshoot. Sa halip, ang pinakamatagumpay na organisasyon ay nagmamapa ng mga depekto pabalik sa tatlong magkakaugnay na kategorya ng ugat: pagbabalangkas (ang komposisyon at pisikal na katangian ng granulate), kagamitan (kondisyon ng press, tooling geometry, paglilinis ng mga residue), at proseso (compression force profile, bilis, pre-compression dwell).

Halimbawa, ang capping at lamination ay madalas na bumabalik sa mga labis na multa sa granulate, ngunit ang mga multa na iyon ay maaaring magresulta mula sa isang sobrang agresibong dry-granulation step o mula sa isang drying profile na nag-iiwan sa ibabaw na malutong. Ang pagdikit, sa kabilang banda, ay maaaring nagmula sa kakulangan ng lubricant, ngunit ang tunay na trigger ay maaaring isang pagbabago-bago sa clean-in-place (CIP) residues na nagbabago sa punch face friction. Ang pinakamahuhusay na pharmaceutical engineer ay bumuo ng defect-diagnosis matrix na nag-uugnay sa mga variable ng formulation tulad ng moisture content (pinakamainam na hanay na 1.5–3.0% para sa karamihan ng mga agarang-release na formulation), uri at konsentrasyon ng lubricant, at laki ng particle ng API sa partikular na depektong naobserbahan. Mas mababa sa 1.5% moisture, tumataas nang husto ang panganib ng capping dahil kulang sa plasticity ang mga butil upang bumuo ng matibay na interparticular bond. Higit sa 5%, halos hindi na maiiwasan ang pagdikit nang walang preheating o dehumidified compression suite.
Lumilipat ang artikulong ito mula sa mga pangkalahatang prinsipyo patungo sa mga partikular na kategorya ng depekto, pagkatapos ay sa papel ng paraan ng granulation, scale-up, at advanced na pagsubaybay. Ang bawat rekomendasyon ay batay sa mga nasusukat na threshold at mga pagsasaayos na partikular sa kagamitan, upang maaari kang lumipat mula sa diagnosis patungo sa pagwawasto sa isang solong shift.
Ang capping ay ang pahalang na paghihiwalay ng tablet sa itaas (o sa ibaba) mula sa pangunahing katawan; Ang lamination ay isang katulad na bali na maaaring lumitaw kahit saan kasama ang pahalang na axis. Ang parehong mga depekto ay nagpapahiwatig ng mahinang pagbubuklod sa pagitan ng mga layer na nabuo sa panahon ng compression. Ang mga pangunahing driver ay nahuhulog sa apat na bucket: masyadong maraming multa sa granulate, labis na pampadulas, hindi sapat na binder, at hindi tamang mga setting ng compression. Ang kagamitan sa paghahalo na ginagamit sa paghahalo ng mga pampadulas ay nagtatakda ng yugto: kung ang magnesium stearate ay pinahiran ng masyadong mabigat ang mga particle dahil sa overmixing o maling mga kondisyon ng paggugupit, kahit na ang isang 0.5% na pagtaas sa itaas ng nominal na 1.0% w/w ay maaaring bumaba ng 30–40%. Ang paunang paghahalo ng lubricant na may maliit na bahagi ng mga multa bago idagdag sa pangunahing masa ay maaaring mabawasan ang over-coating effect na ito nang hindi binabawasan ang kabuuang lubricant.
Sa mga tuntunin ng compression, ang puwersa ng pre-compression na mas mababa sa 5 kN ay kadalasang nabigo na maglabas ng sapat na hangin mula sa die bago ang pangunahing compression. Ang nakulong na hangin ay lumalawak pagkatapos ng pagbuga, na nagiging sanhi ng takip. Ang isang pre-compression na setting na 8–12 kN, na sinamahan ng pangunahing puwersa ng compression na 15–25 kN (para sa isang tipikal na 200‑mg na tablet na may tigas na 7–10 kp), ay kapansin-pansing binabawasan ang capping. Mahalaga rin ang bilis ng pagpindot: sa mga bilis na higit sa 60 rpm sa isang rotary press, oras ng pakikipag-ugnayan sa pagitan ng suntok at butil na mga patak, na maaaring humantong sa hindi kumpletong pagbuo ng bono. Ang pagbabawas ng bilis sa 30–45 rpm habang pinapanatili ang pre-compression ay kadalasang nalulutas ang problema nang walang reformulation.
| Dahilan | Sintomas | Pagkilos sa Pagwawasto (may threshold) |
|---|---|---|
| Mga labis na multa (>25% sa ibaba 75 μm) | Lamination sa mababang tigas | Palakihin ang granule density sa pamamagitan ng wet massing time o paggamit pagpapatuyo ng fluidized-bed upang mapanatili ang mga multa sa mga agglomerates |
| Mababang kahalumigmigan (<1.5% w/w) | Malutong na takip sa pagbuga | Ayusin ang drying endpoint sa 2.0–2.5% LOD; isaalang-alang ang post-drying conditioning sa mga selyadong bin |
| Labis na pampadulas (>2% MgSt) | Mahinang capping na may makintab na bali | Bawasan ang MgSt sa 0.75–1.0%; baguhin ang pagkakasunud-sunod ng blending; lumipat sa sodium stearyl fumarate kung magpapatuloy ang hydrophobic effect |
| Hindi sapat na pre-compression | Air entrapment capping sa mataas na bilis | Itakda ang pre-compression sa 30% ng pangunahing puwersa; i-verify ang dwell time >50 ms |
Ang isang karaniwang maling kuru-kuro ay ang pagtaas ng pangunahing puwersa ng compression lamang ang makakapag-ayos ng capping. Sa totoo lang, ang sobrang compression (mahigit sa 30 kN para sa isang karaniwang concave punch) ay maaaring magdulot ng elastic recovery stresses na nagpapalala ng capping. Ang isang mas mahusay na diskarte ay ang pagbuo ng isang compaction profile: i-compress ang isang sample ng granulate sa pagtaas ng pwersa at sukatin ang nagreresultang tendency ng capping ng tablet sa bawat puwersa; ang "sweet spot" ay ang pinakamababang puwersa na nakakamit ng target na tigas nang hindi nagpapakilala ng lamination.
Nangyayari ang pagdikit kapag ang butil ay dumidikit sa mukha ng suntok, na nag-iiwan ng magaspang, pitted na ibabaw ng tablet; ang pagpili ay isang mas naisalokal na anyo kung saan pinupuno ng materyal ang mga embossing o debossing recesses. Ang dalawang pinakakaraniwang nag-trigger ay ang moisture content na higit sa 3.5% at hindi sapat na lubrication. Ngunit mayroong isang hindi gaanong halata na pangatlong salik: mikroskopiko na pagkamagaspang sa mga mukha ng suntok na dulot ng paulit-ulit na mga siklo ng paglilinis. Kapag ang isang suntok ay nilinis gamit ang nakasasakit na media o mga agresibong kemikal, ang surface finish nito ay bumababa, at kahit na ang isang maayos na lubricated na butil ay maaaring magsimulang dumikit. Ang mga pasilidad na nagpapatakbo ng maraming pagpapalit ng produkto bawat araw ay kadalasang nakakakita ng pagtaas sa mga reklamong nananatili na masusubaybayan sa punch wear, hindi formulation drift.
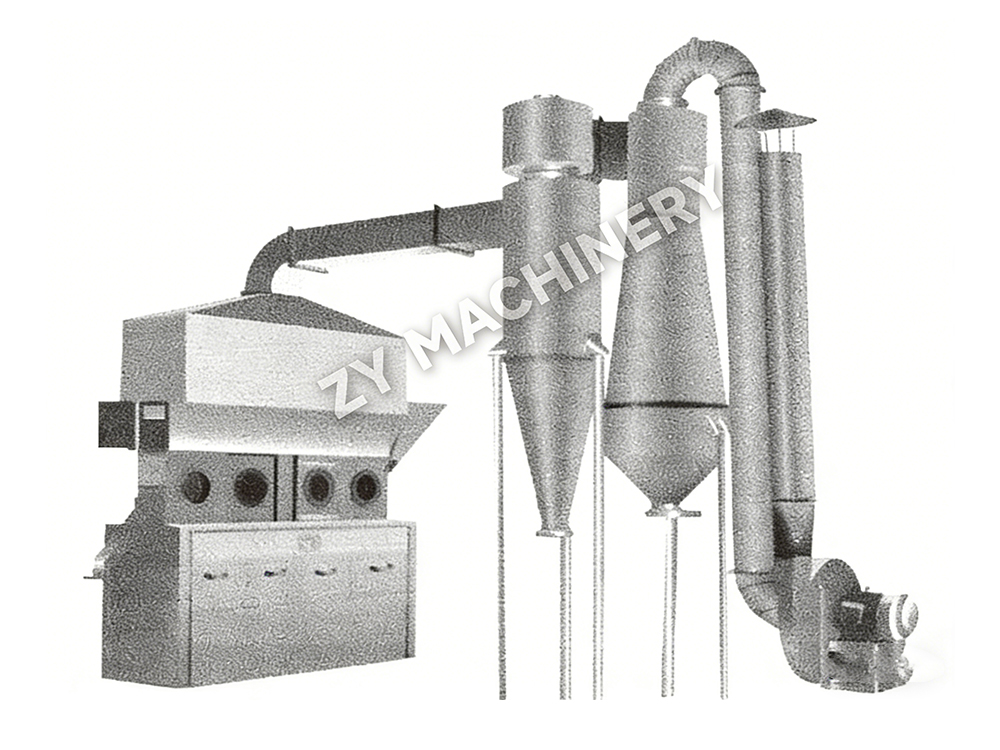
Mula sa pananaw ng proseso, ang hakbang sa pagpapatuyo ay ang iyong unang pingga. Sa pagpapatuyo ng vacuum , maaaring mag-iba ang moisture ng 0.5% sa pagitan ng itaas at ibaba ng tray kung masyadong mabilis ang rate ng vacuum ramp. Ang isang mabagal na rampa (10–15 minuto hanggang sa ganap na vacuum) ay nagpapapantay sa gradient. Para sa wet granulation, mag-target ng LOD na 2.0–3.0% maliban kung ang formulation ay hygroscopic; sa ganoong sitwasyon, isaalang-alang ang isang post-drying blending step na may 0.5% colloidal silica upang maalis ang kahalumigmigan sa ibabaw.

Ang pagpili at dami ng pampadulas ay pare-parehong kritikal. Para sa pagdikit, ang epektibong konsentrasyon ng pagpapadulas ay maaaring mas mababa kaysa sa sinasabi ng formula card kung ang disenyo ng blender ay umalis sa mga patay na lugar. Ang isang V‑blender o bin blender na may intensifier bar na ginagamit sa 200–300 RPM sa loob ng 3–5 minuto ay nakakakuha ng mas mahusay na coverage kaysa sa isang simpleng tumble na walang intensification. Ang V-type na panghalo ay partikular na epektibo para sa mga low-dose na API kung saan dapat na walang kamali-mali ang pamamahagi ng lubricant. Para sa mga formulation kung saan ang MgSt ay nagdudulot ng paghina ng dissolution, ang PEG 6000 sa 1–2% ay kadalasang nag-aalis ng pagdidikit habang pinapanatili ang pagkawatak-watak sa loob ng mga limitasyon ng USP.
Isang mabilis na checklist kapag lumalabas ang sticking:
Ang Chipping ay tumutukoy sa maliliit na piraso na humihiwalay mula sa gilid ng tablet, madalas pagkatapos ng coating o packaging. Ito ay malakas na nauugnay sa mababang katigasan ng gilid ng tablet at mahinang film coating adhesion. Ang mga tablet na may breaking force sa ibaba 5 kp at mataas na friability (>0.8% sa isang karaniwang friabilator) ay mga pangunahing kandidato. Lumilitaw ang pag-crack bilang mga bitak sa ibabaw ng tablet o sa loob ng coating, habang ang flaking ay ang paghihiwalay ng layer ng coating mula sa core.
Upang maiwasan ang chipping, ang core ay dapat magkaroon ng sapat na mekanikal na lakas sa rim. A proseso ng granulation na nagbubunga ng makitid na pamamahagi ng laki ng butil na may mababang multa ay nagpapaliit sa mga hindi pagkakapare-pareho sa pagpuno ng mamatay na lumilikha ng mahinang mga gilid. Mahalaga rin ang disenyo ng tooling: ang isang malalim na concave punch profile ay nagtutuon ng stress sa manipis na gilid; ang paglipat sa isang mababaw na malukong o bevel-edge na disenyo ay maaaring tumaas ang integridad ng gilid ng 25% o higit pa sa mga komersyal na pagtakbo. Para sa mga film-coated na tablet, dapat isaayos ang bilis ng coating pan upang ang mga tablet ay hindi masyadong agresibo sa panahon ng spray phase, dahil ang mga pagbangga sa gilid sa mataas na bilis ay nagdudulot ng mga micro-crack na sa kalaunan ay magiging mga nakikitang chips.
Direktang nakakaimpluwensya sa pag-crack at flaking ang pagpili ng coating polymer. Ang isang paghahambing ng mga karaniwang polimer ay ipinapakita sa ibaba.
| Polimer | Susing ari-arian | Karaniwang panganib sa depekto | Inirerekomendang pagsasaayos |
|---|---|---|---|
| HPMC (hydroxypropyl methylcellulose) | Magandang pagdirikit, mababang oxygen permeability | Pag-crack sa ilalim ng high humidity cycling | Magdagdag ng 10–15% PEG 400 bilang plasticizer |
| PVA (polyvinyl alcohol) | Napakahusay na flexibility, makintab na tapusin | Dumidikit sa kawali sa mataas na rate ng pag-spray | Dagdagan ng 5 °C ang inlet air temperature |
| Ethylcellulose (EC) | Kinokontrol na paglabas, malutong na pelikula | Tumalsik kung plasticizer <20% | Gumamit ng triethyl citrate sa 20–25% |
Kapag lumilitaw ang pag-crack sa ilang sandali pagkatapos ng coating, ang karaniwang sanhi ay ang natitirang moisture mula sa proseso ng coating na lumilipat sa core at nagiging sanhi ng pagbabago sa dimensional. Ang paunang pag-init ng tablet bed sa 40–45 °C sa loob ng 10 minuto bago mag-spray, at ang pagpapanatili ng temperatura ng produkto na 38–42 °C sa panahon ng coating, ay binabawasan ang epektong ito.
Ang pamamaraan ng granulation ay naglalagay ng depektong "fingerprint" sa bawat batch. Ang wet granulation ay gumagawa ng mga butil na may mas mataas na internal porosity at mas bilugan na mga hugis, na sa pangkalahatan ay mahusay na siksik ngunit sensitibo sa moisture. Ang dry granulation (roller compaction) ay lumilikha ng mga ribbon na nagpapaikut-ikot sa hindi regular, siksik na mga fragment na mayaman sa mga multa; ang mga butil na ito ay malutong at kadalasang nagiging sanhi ng paglalamina maliban kung gumamit ng maingat na hakbang sa pag-rebonding. Ang fluid-bed granulation ay nagbubunga ng mababang density, mataas na spherical agglomerates na may mahusay na daloy ngunit paminsan-minsan ay mahina ang interparticulate bonding dahil ang mababang bulk density ay nagpapababa ng mga contact point sa ilalim ng compression.
Ang talahanayan sa ibaba ay nagbubuod sa depekto na pagkamaramdamin ng bawat pamamaraan.
| Paraan ng granulasyon | Morpolohiya ng butil | Mga depekto na may mataas na peligro | Diskarte sa pagpapagaan |
|---|---|---|---|
| Basang high‑shear | Siksik, bilugan, malawak na pamamahagi ng laki ng butil | Pagdidikit kung sobrang basa; capping kung kulang sa tuyo | Kontrolin ang LOD hanggang 2.5% ± 0.3% |
| Fluid-bed | Mababang-densidad, mataas na spherical, pare-pareho | Lamination sa mataas na bilis; mababang tigas | Dagdagan ang pangunahing puwersa ng compression ng 15% |
| Dry (roller compaction) | Irregular, angulated, high fines fraction | Lamination, capping, pagkakaiba-iba ng timbang | Gumamit ng pangalawang hakbang sa paghahalo pagkatapos ng paggiling; magdagdag ng 1–2% dry binder tulad ng PVP |
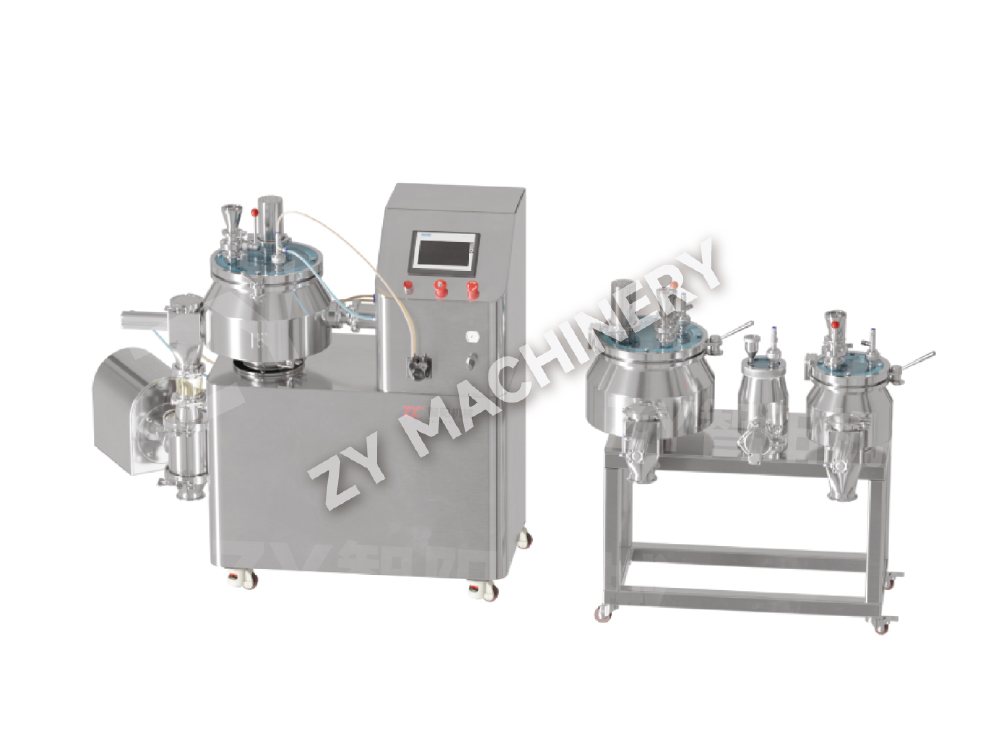
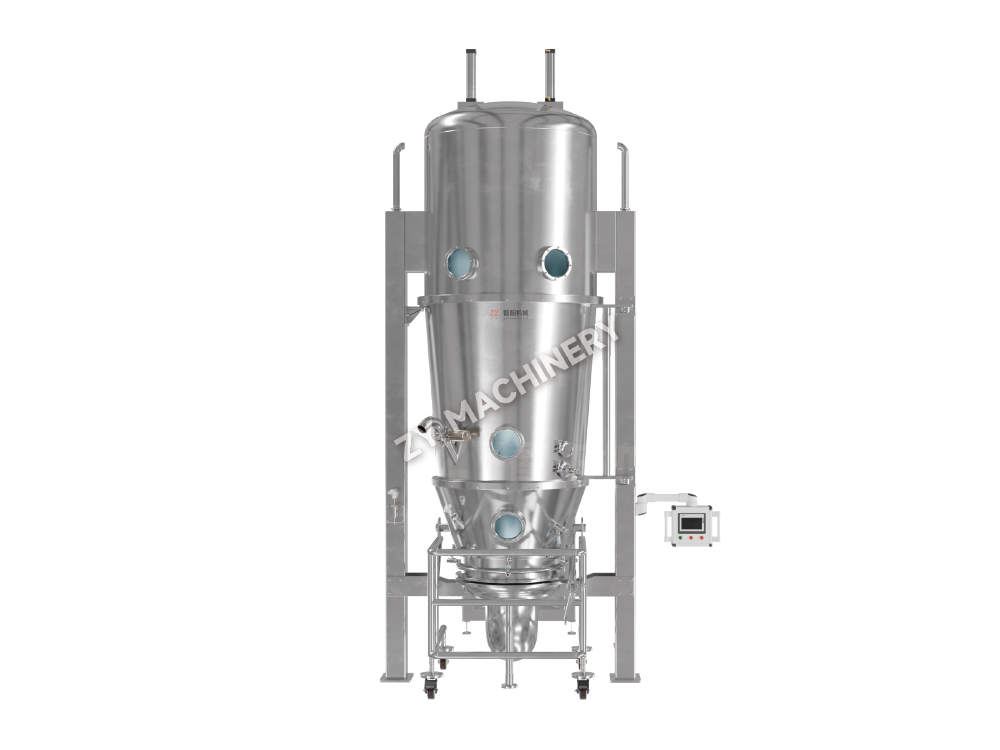
Ang pagpili ng tamang kagamitan sa granulation ay maaaring makaiwas sa mga depektong ito. Kapag ang isang formulation ay sensitibo sa init at kahalumigmigan, ang dry granulation sa pamamagitan ng roller compaction ang lohikal na pagpipilian, ngunit ang kagamitan ay dapat na may kasamang multi-sieve milling system na nagre-recycle lamang ng isang kinokontrol na bahagi ng mga multa pabalik sa yugto ng compaction. Sa kabaligtaran, para sa mga formulation kung saan ang pagiging compact ay pinakamahalaga, isang high-shear wet granulator na sinusundan ng pagpapatuyo ng fluid-bed lumilikha ng mga butil na may perpektong balanse ng lakas at compressibility. Ang kakayahang ayusin ang bilis ng impeller at wet massing time ay mahalaga para sa pag-tune ng granule porosity na pumipigil sa paglalamina.
Ang mga depektong inalis mo sa pag-develop ng lab-scale ay madalas na muling lumilitaw sa panahon ng pag-scale, at para sa isang predictable na dahilan: compression contact time, die fill consistency, at pagbabago ng exposure sa kapaligiran habang lumalaki ang equipment. Ang lab press na tumatakbo sa 8,000 tablet bawat oras na may 10‑mm flat-faced punch ay halos tatlong beses ang dwell time ng production press na tumatakbo sa 100,000 tablet kada oras na may parehong tooling. Direktang pinapataas ng pagbawas na ito sa oras ng tirahan ang panganib ng pag-cap at pagkakaiba-iba ng timbang.
Upang mapanatili ang walang depekto na pagganap sa lahat ng antas, sundin ang limang hakbang na protocol sa pag-verify na ito:
Ang kontrol sa kapaligiran ay nagiging kritikal din sa sukat. Ang isang 50‑kg bin ng granulate na nakaimbak sa isang walang kundisyon na koridor ay maaaring makakuha ng 0.5% na kahalumigmigan sa magdamag, sapat na upang itulak ang isang borderline formulation sa dumidikit na teritoryo. Ang mga selyadong lalagyan at isang maikling oras ng paghawak (sa ilalim ng 8 oras) sa pagitan ng granulation at compression ay kailangang-kailangan.
Ang reaktibong pag-troubleshoot ay nagbibigay daan sa in-line process analytical technology (PAT). Ang Near‑infrared (NIR) probe na naka-mount sa press ay makaka-detect ng mga variation ng density ng tablet tuwing 20‑30 ms, na tumutukoy sa isang umuunlad na trend ng capping bago pa man lumitaw ang isang visual na depekto. Ang Raman spectroscopy, na isinama sa ejection chute, ay nagpapatunay ng polymorphic na anyo at maaaring makakita ng mga banayad na pagbabago sa pagkakristal ng API na nauuna sa pagdikit. Sa isang nai-publish na kaso, binawasan ng manufacturer ang mga pagtanggi na nauugnay sa capping ng 62% pagkatapos mag-install ng NIR system na nagbigay ng real-time na feedback upang awtomatikong ayusin ang pre-compression force.
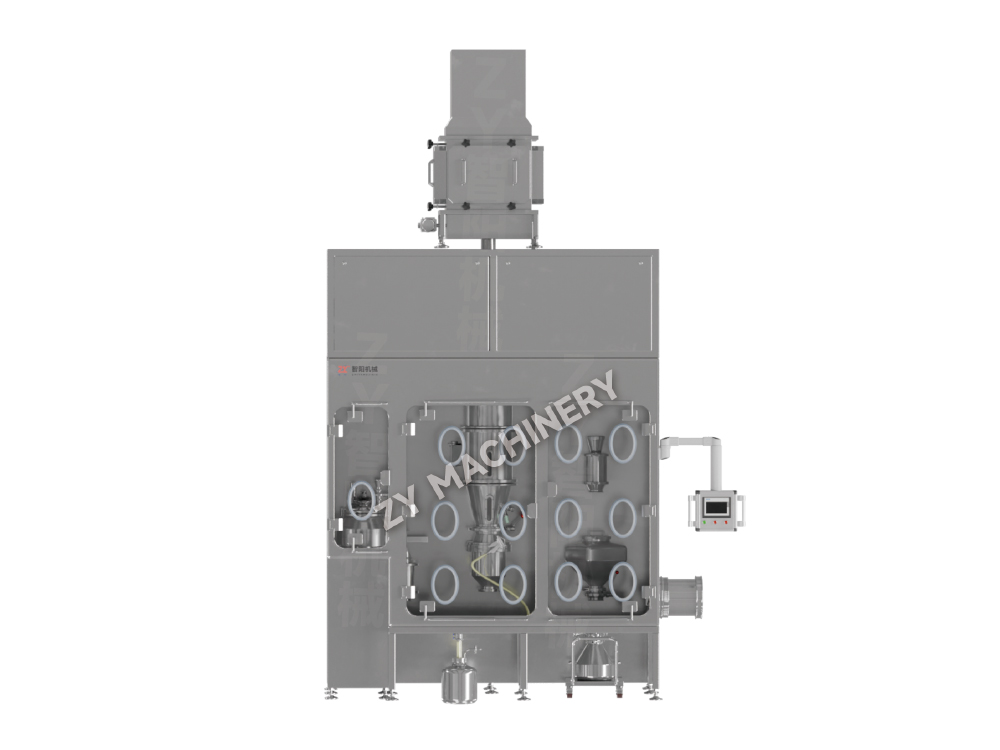
Ang mga pagpapabuti sa panig ng kagamitan ay pantay na nagbabago. Highly potent o cytotoxic formulations na pinoproseso sa mga sistema ng pagpigil harapin ang mga kakaibang panganib sa depekto: ang static charge accumulation sa loob ng mga isolator ay humihila ng mga pinong particle palayo sa die, na nagiging sanhi ng pagbabagu-bago ng timbang; Ang mga pagbabago sa halumigmig sa loob ng selyadong container ay maaaring lumikha ng malagkit na butil na mga kondisyon na hindi napapansin hanggang sa lumitaw ang mga depekto. Ang mga modernong disenyo ng isolator ay nagsasama ng aktibong kontrol sa kahalumigmigan at mga ionizing bar na nagne-neutralize sa static, na nagpapaliit sa mga isyung ito.
Ang mga CIP (clean-in-place) system para sa mga bin at press ay gumaganap na ngayon ng direktang papel sa pag-iwas sa depekto. Ang hindi pare-parehong paghuhugas ng manwal ay nag-iiwan ng bakas ng mga surfactant o mga residu ng metal; ang isang solong hindi nabanlaw na bin ay maaaring magdulot ng pagdikit sa isang buong batch sa pamamagitan ng pagbabago ng enerhiya sa ibabaw ng suntok. Automated pantulong na kagamitan sa paglilinis naghahatid ng napatunayan, paulit-ulit na cycle ng paglilinis na may panghuling pag-monitor ng conductivity ng banlawan, na tinitiyak na walang nalalabi na lumilipat sa susunod na batch. Ito ay partikular na mahalaga para sa mga tagagawa ng kontrata na madalas na lumipat sa pagitan ng mga produkto.
Ang pag-aalis ng mga depekto sa tablet ay hindi tungkol sa paghahanap ng iisang "pag-aayos" - ito ay tungkol sa pagbuo ng isang sistema na nag-uugnay sa pagbabalangkas, kagamitan, at pagproseso ng data sa isang predictive na modelo. Kapag lumitaw ang isang bagong trend ng capping, ang engineer na makakapag-trace nito pabalik sa isang 0.2% na pagbabago sa pagkakapareho ng lubricant o isang 5‑rpm press speed drift ang siyang niresolba ito sa loob ng ilang oras, hindi linggo. Ang pinaka-nababanat na mga operasyon ay nag-standardize ng mga protocol ng pagtugon sa depekto sa paligid ng mga quantified threshold, namumuhunan sa mga kagamitan sa granulation na naghahatid ng pare-parehong mga katangian ng particle, at ginagamit ang real-time na pagsubaybay upang gawing nakokontrol na mga signal ng proseso ang mga depekto mula sa mga sorpresa. Gamit ang mga tool at framework na nakabalangkas dito, ang antas ng kontrol na iyon ay ganap na maaabot.
Gustong manatiling napapanahon?
Makipag-ugnayan sa amin sa pamamagitan ng email address sa ibaba.
Huwag mag-alala tungkol sa spam. Kinasusuklaman din namin ito!
Mobile Client
Video Account
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
Email:zy@zy-drying.com
WeChat ID
Copyright 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Lahat ng Karapatan ay Nakalaan  Tagagawa ng Oral Solid Dosage Equipment